LANGUAGE
To timer inde i et nattehold begyndte en 90 mm ekstruder, der kørte et 1 kV LLDPE-isoleret kabel, at producere en mat, let bølget overflade. Skruehastigheden var konstant, diameterscanneren korrigerede med få sekunders mellemrum, og hovedtrykket var steget 18 bar over morgenens basislinje. Tøndesætpunkterne var simpelthen blevet kopieret fra et LDPE-job: 165/175/185/190 °C med en 195 °C matrice.
Sammensætningen var ikke problemet. Temperaturvinduet var. LLDPE kører varmere og fladere end LDPE, og det straffer fejl i begge retninger: for koldt efterlader usmeltede geler og trykstød, for varmt giver savlen, oxidation og en målbart svagere isoleringsvæg.
Det korte svar
LLDPE smelter mellem 120 og 130 °C , men det behandles ved en smeltetemperatur på 180 til 230 °C . Dysen sidder normalt 10-20 °C over målezonen. Til kabelisolering skal den målte smeltepunkt holdes ved 205–215 °C og aldrig lade den opholde sig over 240 °C.
Arbejds-LLDPE-temperaturområdet, zone for zone
Tallet på 120-130 °C er et ligevægtssmeltepunkt målt ved DSC. Den fortæller dig, hvor krystallerne forsvinder, ikke hvor polymeren flyder godt nok til at belægge en leder med 200 m/min. Mellem smeltning og god flow er der et mellemrum på 60–90 °C, og profilen nedenfor er det, der faktisk lukker det.
To korrektioner betyder mere end de absolutte tal. For det første ligger varmebåndsaflæsningerne 10-25 °C under den reelle smeltetemperatur på grund af forskydningsopvarmning i skruen, så en tønde, der viser 195 °C, kan levere en 215 °C smelte. For det andet er LLDPE forskydningsfortyndende: en hævning af smeltetemperaturen sænker viskositeten og trykket, men det sænker også smeltestyrken, som viser sig senere som nedbøjning på keglen og ovalitet i den færdige spole.
Hvorfor et 120-130 °C smeltepunkt stadig har brug for en 200 °C-matrice
Fire mekanismer forklarer kløften mellem dataarknummeret og sætpunkterne på panelet.
Et smalt smeltevindue
LLDPE's kortkædede forgrening får de fleste krystaller til at smelte inden for ca. 10 °C. Der er ingen lang blødgøringsfase som med LDPE, så overgangen fra fast til flow er brat, og de tidlige zoner skal allerede bære varme.
Viskositet, ikke kun fase
En fuldt smeltet, men kold smeltning er stadig for tyktflydende til at spredes jævnt rundt om en 2,5 mm isoleringsvæg. Dysetemperaturer på 200-225 °C bringer viskositeten ned til, hvor polymeren slapper af, før den forlader landlængden.
Forskydningsvarme er en del af budgettet
Omtrent en tredjedel til halvdelen af den energi, der smelter en PE-skrues ladning, kommer fra mekanisk arbejde, ikke varmebånd. Derfor skal en slidt skrue pludselig have 15 °C mere på panelet for at nå samme smeltetemperatur.
Opholdstiden slår toptemperaturen
Nedbrydning følger tid ganget med temperatur. En smelte, der holdes ved 215 °C i to minutter, er sædvanligvis sikrere end en smelte med 245 °C i tredive sekunder under en langsom opstart, når outputtet er lavt, og polymeren bliver hængende.
Hvordan LLDPE sammenligner med LDPE, HDPE og XLPE
De fleste temperaturfejl ved panelet kommer fra genbrug af en naboopskrift. Sammenligningen nedenfor viser, hvor langt fra hinanden vinduerne egentlig er.
Hvor temperaturproblemer faktisk viser sig
Når en LLDPE-linje begynder at generere skrot, har årsagerne en tendens til at klynge sig sammen. Opdelingen nedenfor afspejler det mønster, vi oftest ser under idriftsættelse og fejlfindingsbesøg: Det er en diagnostisk vægtning, ikke en laboratoriestatistik.
34 %
Smelt for koldt
27 %
Smelt for varmt
21 %
Dø og hoved ubalance
12 %
Køleprofil
6 %
Optag spænding
De to koldsmeltningsfejltilstande er værd at adskille. Usmeltede gelpartikler fremstår som hævede ujævnheder, der overlever, indtil kunden stripper kablet, mens en udsultet fødezone producerer cykliske trykudsving på 20-40 bar og synlige diameterbånd. Hot-melt-fejl ser anderledes ud: brun matris savler på jorden, en svag eddike- eller voksagtig lugt i hovedet og forlængelse ved brud, der falder, før trækstyrken gør det.
Hvorfor harpikskvaliteten betyder så meget som temperaturen
Omtrent 60 procent af verdens LLDPE går til film, ikke kabel. Den eneste kendsgerning forklarer en meget almindelig fejl: at købe en generel filmkvalitet, fordi den er billig og tilgængelig, og derefter bekæmpe geler og svidning på en kabel hele ugen.
Film - omkring 62%
Kabelforbindelser - omkring 14 %
Rotationsstøbning - omkring 11 %
Sprøjtestøbning - omkring 7%
Rør og andet - omkring 6%
Kabelkvaliteter er specificeret forskelligt. Se efter et kontrolleret smelteindeks inden for et stramt bånd, en dokumenteret antioxidantpakke, lavt gelétal og en defineret volumenresistivitet. En filmkvalitet kan nå det samme smeltepunkt på 120-130 °C og stadig svigte en 90 °C vandopblødning, fordi tilsætningspakken aldrig er designet til våd elektrisk ældning.
Opstarts- og nedlukningssekvens, der beskytter vinduet
Temperaturkontrol på LLDPE er for det meste et disciplinproblem, ikke et udstyrsproblem. Sekvensen nedenfor tager omkring 45 minutter og forhindrer det meste af det skrot, der genereres ved et skiftskift.
1. Bekræft sensorerne. Kontroller hvert termoelement mod en kalibreret sonde. En 15 °C drift på målezonen er nok til at flytte smelten uden for området uden alarm.
2. Læg langsomt i blød. Opvarm fra kold til 160 °C og hold 30–40 minutter før skruen startes. Hurtige ramper efterlader hovedet køligere end tønden og producerer en første times stigning.
3. Rens, og ramp derefter. Ryd den forrige polymer med en PE-renseblanding, og trin derefter op for at køre sætpunkterne ved 15-20 rpm med matricen åben til atmosfæren.
4. Læs den rigtige smelte. Undersøg smelten ved matricen, juster de sidste to zoner, og bring først linehastigheden op i trin på 10 m/min, mens du holder øje med hovedtrykket.
5. Stop rent. Ved korte stop skal varmeapparaterne holdes på 150 °C i stedet for at slukke; for lange stop skal du rense og trække skruen tilbage for at undgå en kold prop.
6. Log hver ændring. Registrer smeltetemperatur, hovedtryk og linjehastighed pr. rulle, så en senere klage kan spores til en specifik kørsel.
Hardware, der holder vinduet stabilt
Indstillingspunkter holdes kun, når maskinen kan gentage dem. Tre hardwaredetaljer betyder noget på en LLDPE-linje: en PE-skrue med tilstrækkelig L/D og en barriere- eller blandesektion, en skærmpakke af passende størrelse, der ikke tvinger trykket op, og en matrice med tilstrækkelig landlængde til, at smelten kan slappe af. En lavkompressionsskrue til generelle formål vil køre LLDPE, men den har typisk brug for 10-15 °C mere varme for at nå den samme overfladekvalitet, hvilket forkorter den termiske sikkerhedsmargin.
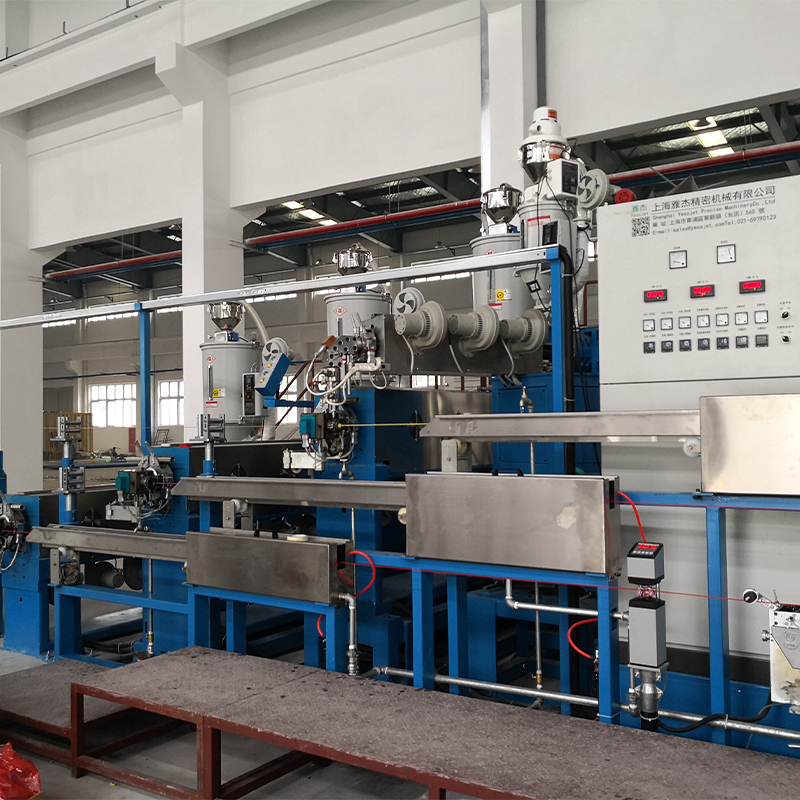
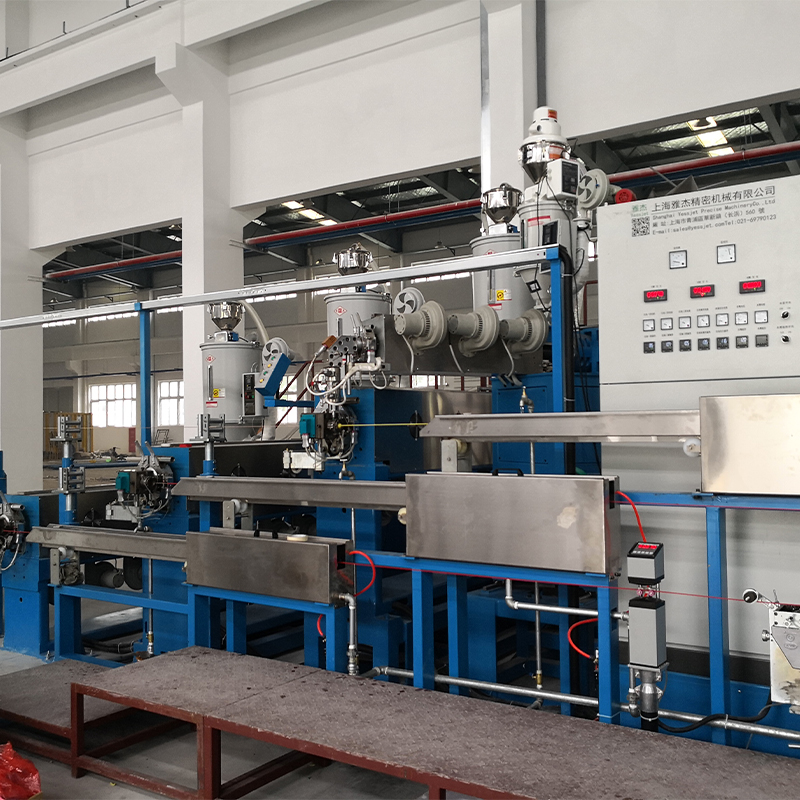 Højeffektiv PP-, PVC- og PE-kabelekstruder En multifunktionel ekstruderingskerne til isolering og kapper, kompatibel med PP, PVC og PE og præsenteret til energibesparende, højtydende kabelproduktion. Se produkt →
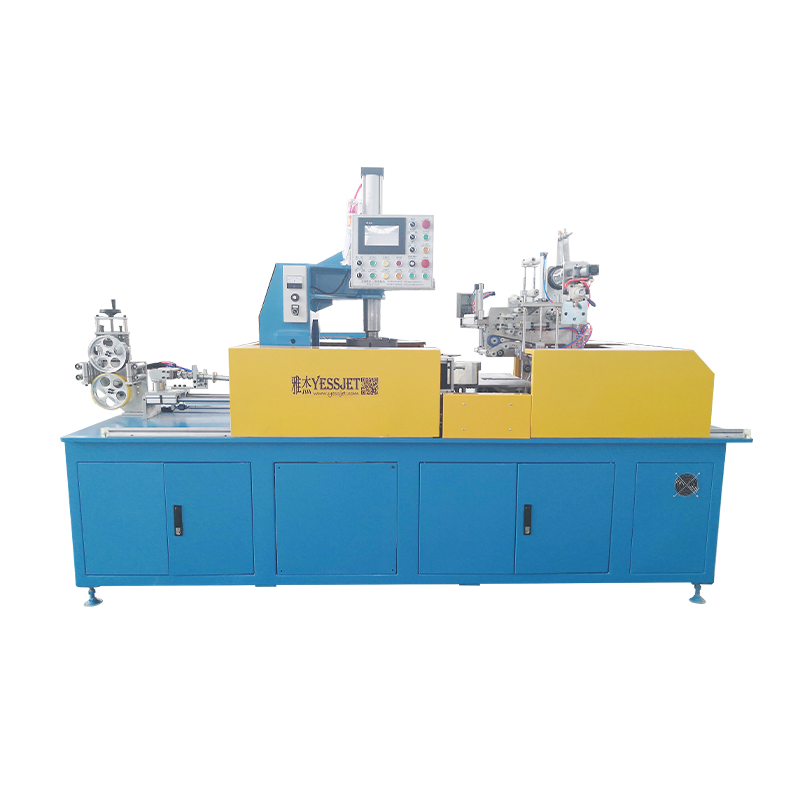
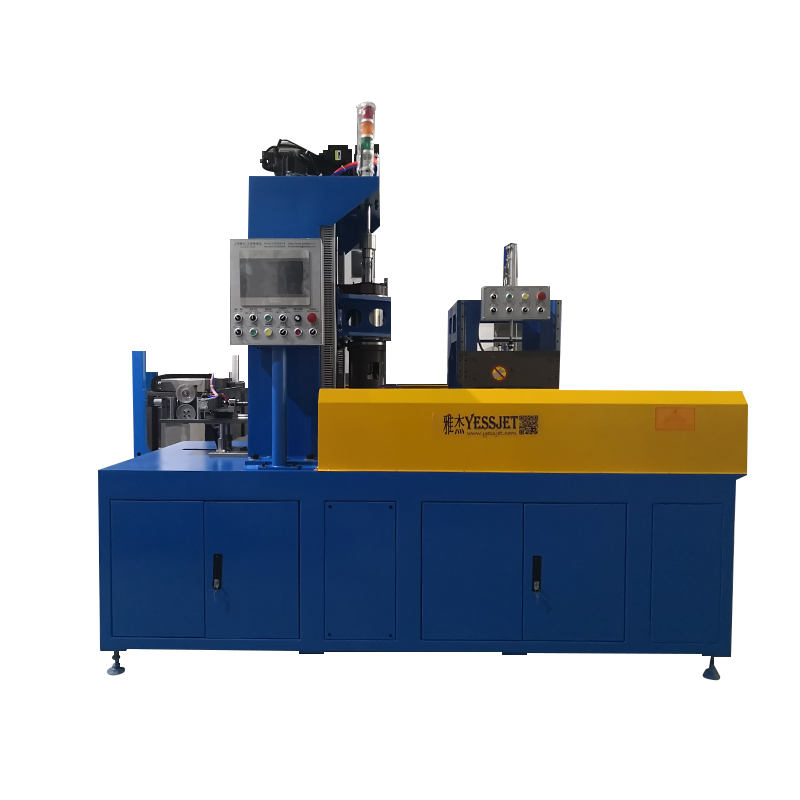
Hvor output skal forblive konstant gennem rulleskift, er temperaturstabilitet og linjekontinuitet det samme problem. Den akkumulator- og dansersystemer til kontinuerlige ekstruderingslinjer hold ekstruderen kørende med en fast skruehastighed, mens opsamlingssiden skifter spole, hvilket fjerner de gentagne opvarmnings- og nedkølingscyklusser, der får smeltetemperaturen til at sænke sig.
Ekstrudervalg fortjener sin egen gennemgang, før temperaturprofilen færdiggøres. Vores guide til højeffektive PP-, PVC- og PE-kabelekstrudere dækker skruegeometri, outputtilpasning og de praktiske forskelle mellem enkeltmaskine- og integrerede linjekonfigurationer.
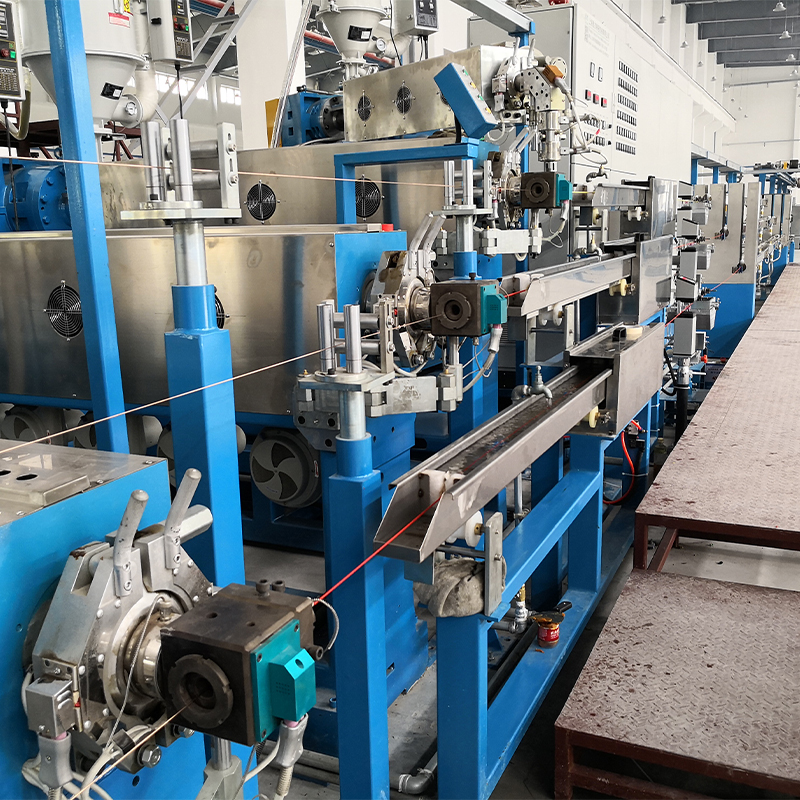
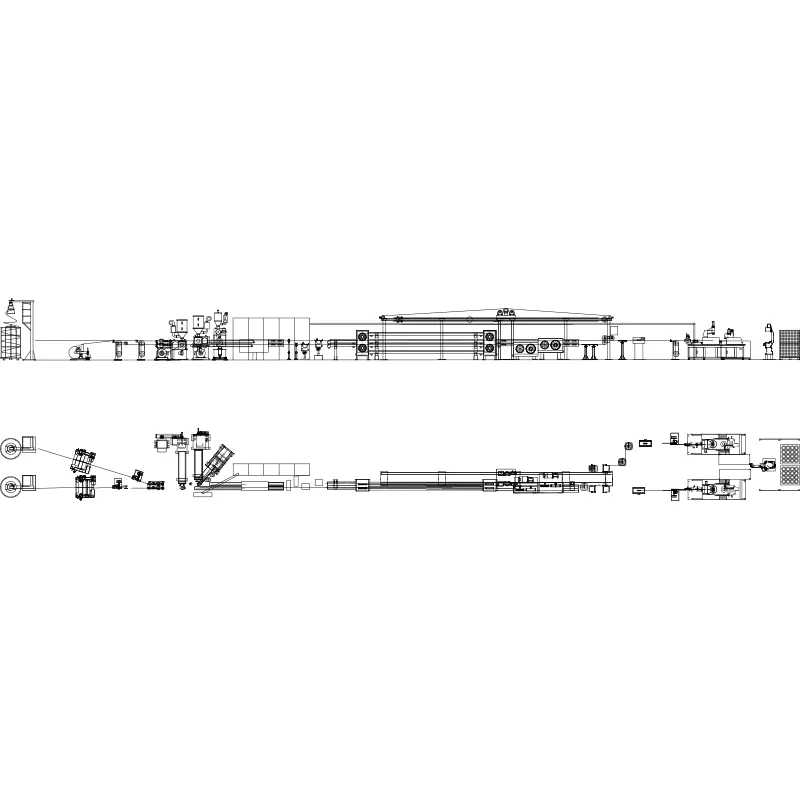 Tråd- og kabelekstruderingslinje til isoleret og beklædt kabel En automatiseret linje til isolerede eller beklædte ledninger og kabler, der kombinerer materialespecifik ekstrudering med PLC-styring og downstream-køle-, print- og take-up udstyr. Se produkt →
På nedstrømssiden er smeltetemperaturen kun halvdelen af historien: Køletruget og optagespændingen afgør, om isoleringen holder de dimensioner, som matricen netop har fremstillet. Et spændingskontrolsystem, der holder inden for et par newtons, forhindrer den ovalitet og krympning, som operatører ofte giver ekstruderen skylden for.
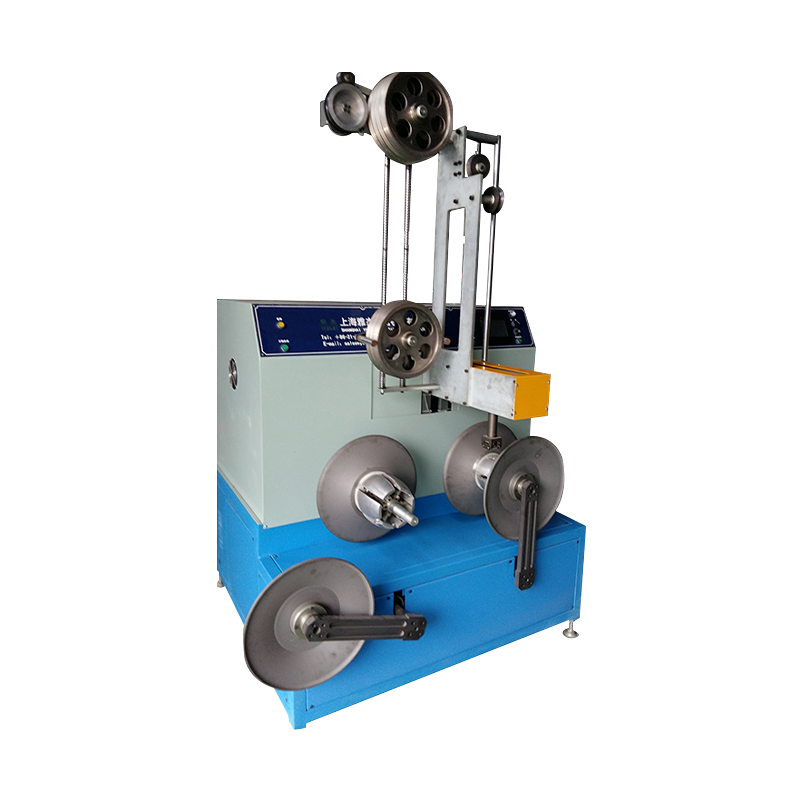
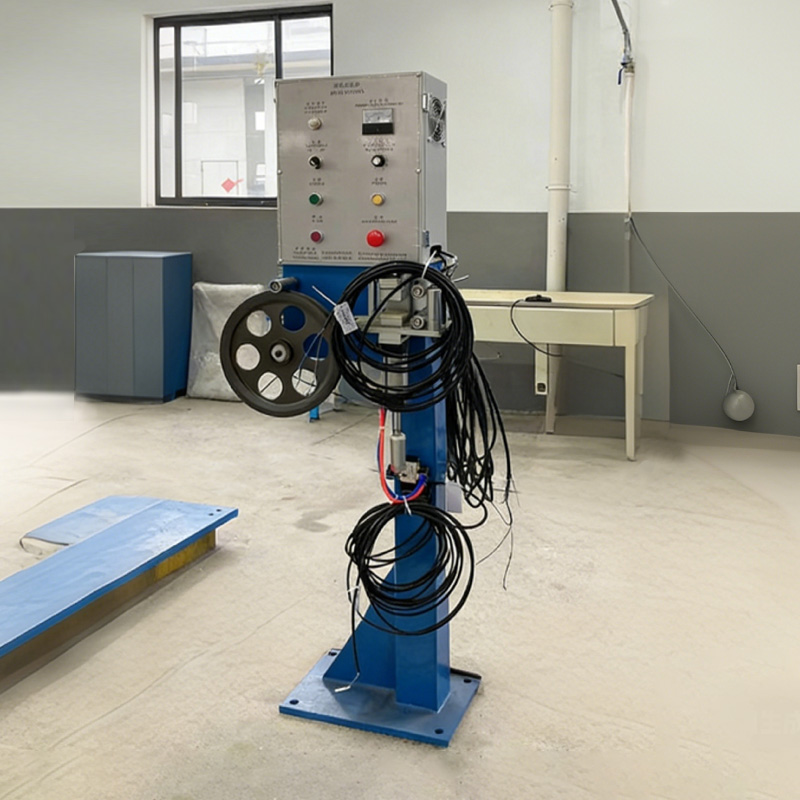 Tråd- og kabelspændingskontrolsystem til vikling Et tilbehørssystem, der justerer kabelspændingen i realtid under vikling for at forhindre strækning, beskadigelse, løs vikling og uordentligt arrangement. Se produkt →
Vedligeholdelse, registreringer og overholdelse
Et temperaturvindue er kun så pålideligt som udstyret omkring termoelementet. Tre vedligeholdelsesrutiner holder det ærligt:
- Stram varmebåndene igen og kontroller kontakten hvert kvartal; et løst bånd skaber et koldt sted, der aflæser korrekt ved sensoren og forkert i smelten.
- Verificer termoelementer og controllere mod en referencesonde to gange om året, og altid efter et skrue- eller tøndeskift.
- Spor gelantal og stigning i skærmpakningstryk pr. produktionsparti; en stigende tryktendens ved konstant smeltetemperatur peger normalt på forurening eller skrueslid, ikke på en temperaturfejl.
Ved overholdelse er smeltetemperaturregistreringen en del af procesbeviset, der er nødvendigt for LV-kabel i henhold til IEC 60502-1 og for CPR-reaktion-til-brand-deklarationer i henhold til EN 50575, hvor sammensætningens formulering og dens termiske historie begge leverer erklæringen. Hold smeltetemperaturen, det sammensatte lotnummer og spolens ID forbundet i én registrering; Når en kunde spørger, hvorfor en batch opfører sig anderledes, svarer det link på spørgsmålet på få minutter i stedet for dage. RoHS- og REACH-dokumentation bør følge med det sammensatte parti, ikke med den færdige rulle alene.
LLDPE vil ikke straffe dig for at køre lidt varmere end LDPE - det vil straffe dig for at køre en kopieret opskrift. Behandl 120–130 °C som smeltepunkt på databladet, 180–230 °C som behandlingsvindue på panelet og 205–215 °C som det praktiske mål for kabelisolering. Bekræft det derefter med en nålesonde ved matricen i stedet for at stole på controllerens display, og skriv tallet ned for hvert hjul. Alene denne vane fjerner det meste af overflade-, gel- og ovalitetsproblemer, der får skylden på forbindelsen.