LANGUAGE
En 90 mm ekstruder vurderet til 380 kg/h til PVC-beklædning sætter sig ofte på 330 kg/t, når linjen kører tre skift på en masse med en tungere fyldstofbelastning - og operatøren giver matricen, vakuumpumpen eller skruen skylden. I de fleste specifikationsgennemgange, vi sidder med, var uoverensstemmelsen låst fast i måneder tidligere, da en skruegeometri blev valgt til en forbindelse, og linjen blev senere bedt om at køre en anden.
Den korte version
Skrueekstrudere vælges efter sammensætning og linjehastighed, ikke efter nominel tonnage. PVC-isolering og beklædning sidder komfortabelt på en 20–24:1 L/D enkelt skrue med et kompressionsforhold på 2,5–3,5. PE- og XLPE-isolering ved høj linjehastighed kræver rillet tilførsel, 25–30:1 L/D og en barrieresektion for at holde smeltetemperaturen flad. Match disse tre variabler, og de fleste problemer med diameterdrift og outputstabilitet besvares, før den første tromle med forbindelse åbnes.
Det følgende er, hvordan geometrien kortlægges på en kabellinje, hvilke numre der hører til i en købsspecifikation, og de kontroller, der holder output stabilt i år tre.
Hvad skruen egentlig laver inde i løbet
En enkelt skrue udfører tre job i en rotation: den transporterer koldt granulat, smelter det mod den opvarmede tøndevæg og pumper smelten gennem en bryderplade ind i krydshovedet ved et tryk, der er stabilt nok til at holde vægtykkelsen. Hvert job bor i sin egen zone, og hver zone er defineret af flyvedybden.
Foderzone
Dybe flyvninger, ca. 0,12–0,18 D. Dens opgave er volumetrisk transport, så output følger granulatets bulkdensitet og pelletform. Dette er den zone, en rillet tønde er designet til at stabilisere.
Kompressionszone
Flyvedybden aftager fra foder til måledybde. Forholdet mellem de to er kompressionsforholdet; for lave og usmeltede partikler når formen, for høj og forskydningsopvarmning tilføjer 15-25 °C til smelten.
Målezone
Konstant lav dybde, typisk 5-8 D lang. Det er pumpen, og dens trykstabilitet påvirker diametertolerancen mere end nogen nedstrøms kontrolsløjfe.
Knækplade og krydshoved
Skærmpakker bygger 15–30 MPa modtryk. En trykmatrice håndterer isolering, en rørmatrice håndterer beklædning; skruen bestemmer, hvor stabilt en af dem fyldes.
Nedstrøms holder geometrien op med at betyde noget, hvis resten af linjen ikke kan følge med. På en XLPE isoleringslinje wire og kabel ekstruderingslinje skal afbalancere tøndetemperaturer, bundkølingslængde, kapstanspænding og optagehastighed i ét sætpunktsvindue, og skruen er kun det første led i den kæde.
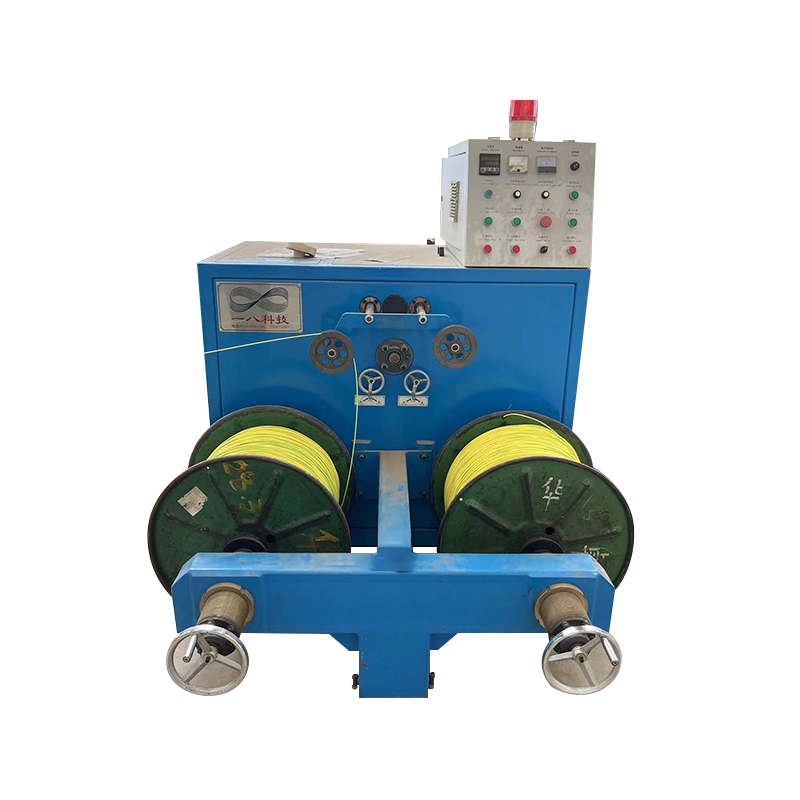
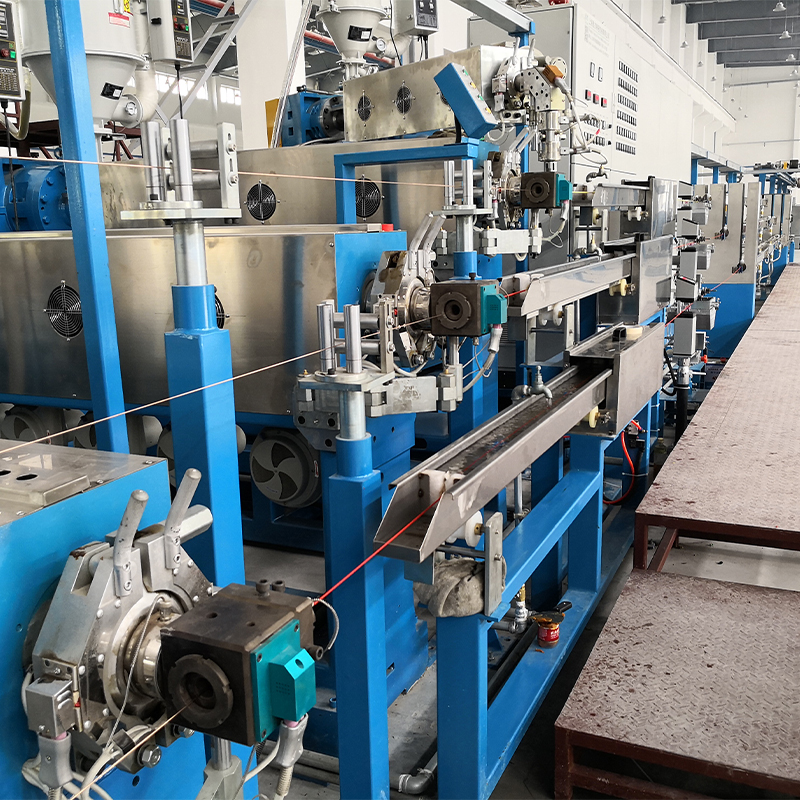 XLPE/PE kabelekstruder med kølevandsbeholder Til tværbundne PE-linjer, hvor smelten ikke kan omarbejdes, understøtter denne integrerede ekstruder og flersektionsvandtank kontinuerlig isolering med kontrolleret køling og stabilt output. Se produkt →
Tværbundet PE øger indsatsen, fordi smelten ikke kan omarbejdes. En dedikeret PE/XLPE-maskine med et matchet vandtrug holder smelten i et smalt bånd og forhindrer for tidlig tværbinding inde i cylinderen, hvilket er den fejltilstand, der viser sig som gelpletter tre dage inde i en produktionskørsel.
Sammenligning af skruedesign på de tal, der bestemmer output
Når to leverandører angiver samme diameter, ligger forskellen i L/D, kompressionsforhold og foderdesign. Områderne nedenfor er dem, vi oftest sammenligner under en teknisk gennemgang.
Vejledende intervaller hentet fra kabel-line specifikationer; bekræft altid mod en butikstest på dit eget stof før underskrift.
Dobbeltskruemaskiner dominerer PVC-tørblandingsarbejde, fordi indbyrdes greb er selvtørrende og transporterer pulver uden et forblandingstrin. På isoleringslinjer vinder den enkelte skrue stadig på smeltetrykstabilitet og pris pr. kg/h, hvorfor valget normalt tages på massen frem for skrueantallet.
Hvad dataarket udelader: hvor output stille og roligt går
Navneskiltets output måles med en ny skrue, en ren skærmpakke og en fast fødehals. Rigtige linjer mister gennemløb fem forudsigelige steder, og kun én af dem er motoren.
14 %
Flyvegodkendelse
9 %
Skærmpakke kryb
7 %
Dø begrænsning
6 %
Halsdrift
4 %
Varmebånd
Vejledende bidrag til gennemløbstab målt over et toårigt vindue på en 90 mm isoleringslinje.
Flyvklaring er den tavse. En ny 90 mm skrue kører typisk med 0,20–0,30 mm radial spillerum; forbi ca. 0,45 mm glider smelten tilbage over flyvningerne, output falder og smeltetemperaturen stiger ved de samme sætpunkter. Fordi intet alarmerer, skydes faldet på grunden. Skærmpakningstrykkryb skjuler sig på samme måde: en stigende differenstrykaflæsning hen over bryderpladen er din tidligste advarsel om, at pumpen arbejder hårdere, end den burde.
Hvor disse maskiner sidder i kabelproduktion
På tværs af de kabelanlæg, vi leverer, afspejler opdelingen nedenfor, hvordan ekstruderkapaciteten faktisk er fordelt efter slutprodukt frem for efter maskinstørrelse.
PVC isolering og beklædning — 38 %
PE- og XLPE-strømkabel — 31 %
LSZH og brandsikker — 14%
LAN og kommunikation — 11 %
Specialitet og skum - 6%
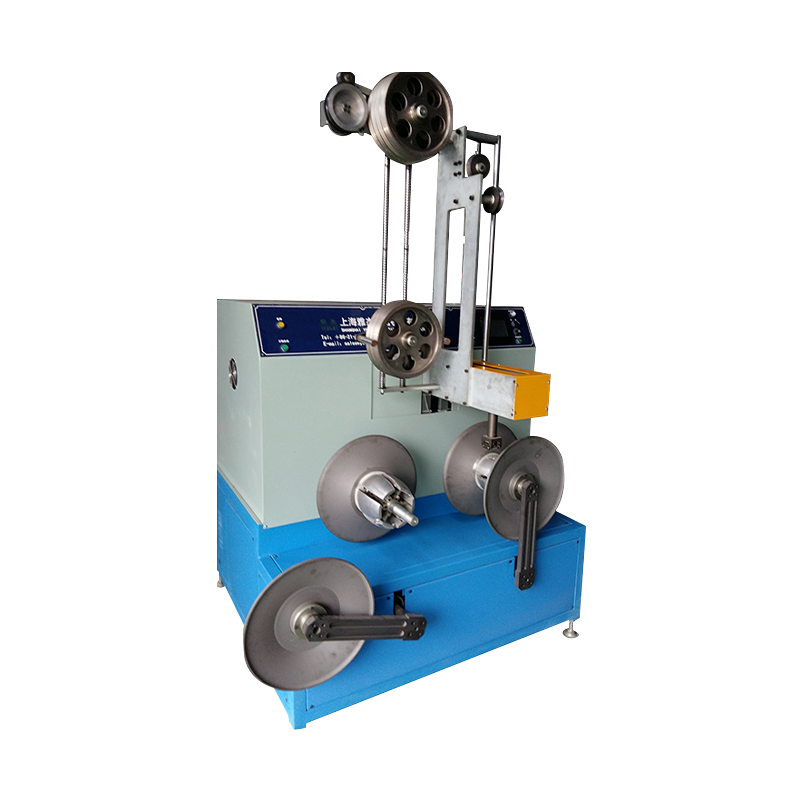
Applikationen har betydning, fordi den ændrer, hvad linjen skal gøre, når den stopper. Beklædningslinjer tolererer et kort stop for et hjulskift; fine-wire og LAN-linjer ikke, og det er der akkumulator- og dansersystemer til kontinuerlige ekstruderingslinjer fortjene deres plads, holde en buffer af kabel og en konstant spænding, mens nedstrøms rullen udskiftes.
Angivelse af en skrueekstruder: en fem-trins kontrol
En købsspecifikation, der overlever idriftsættelse, følger normalt samme rækkefølge af beslutninger.
Trin 1 — Fix forbindelsen før tonnagen
Registrer smelteindeks, fyldstofbelastning, tilladt smeltetemperaturloft og vægtykkelsesområde. To forbindelser, der ligner hinanden på et datablad, kan kræve en forskel på 4:1 i kompressionsforhold.
Trin 2 — Størrelsesoutput ved matricen, ikke på navneskiltet
Tag det krævede kg/t ved krydshovedet ved din maksimale linjehastighed og tilføj 15 % frihøjde for sammensætningsvariation og skrueslid.
Trin 3 — Beslut foderdesignet
Rillefoder køber stabil produktion med fritflydende PE-granulat; glat boring er mere tilgivende overfor genslibning og lette PVC-blandinger.
Trin 4 — Tjek drevet og gearkassen
Spørg efter drejningsmomentkurven i den lave ende af hastighedsområdet og en gearkasseservicefaktor, der overlever en fastlåst skærmpakke, ikke den stabile belastning.
Trin 5 — Skriv accepttesten
Fire sammenhængende timer på din masse med logget smeltetemperatur, diametertolerance, specifik energi i kWh/kg og en skrueudtrækningsmåling før overdragelse.
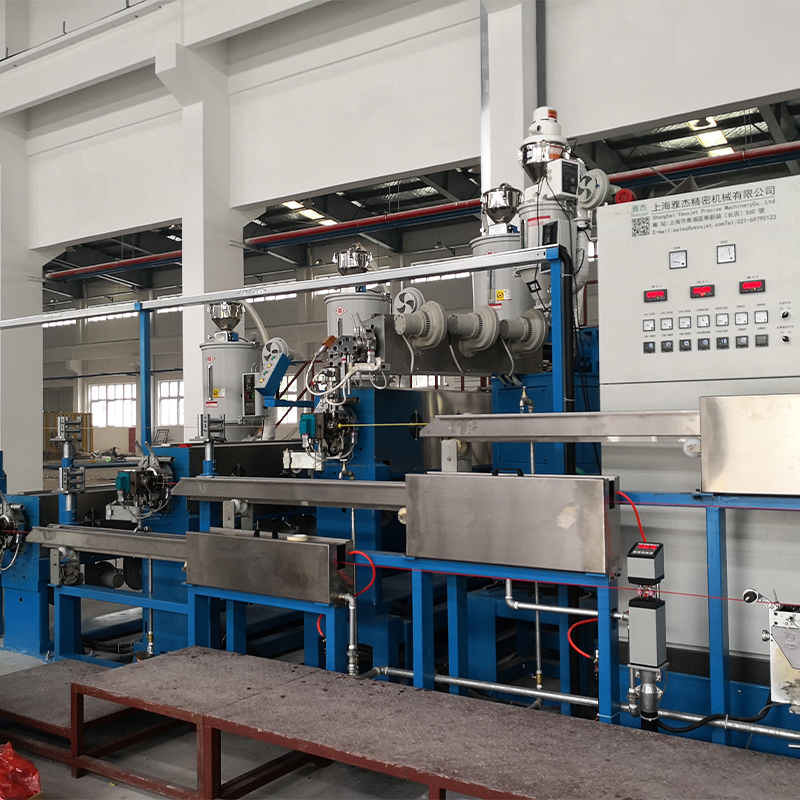 Fuldautomatisk PE/PVC højtydende kabelekstruderingssystem Når du planlægger en ny PE/PVC-kabellinje, dækker dette integrerede system automatisk udbetaling, præcisionsekstrudering, afkøling, aftræk og optagning for at reducere manuel indgriben. Se produkt →
Hvor en ny linje er ved at blive planlagt i stedet for at udskifte en enkelt maskine, er det nyttige spørgsmål, hvem der ejer grænsefladerne - tøndetemperaturer, capstan-spænding, oprulning og palletering - fordi uoverensstemmende overdragelser er det sted, hvor de fleste ramp-up-forsinkelser stammer fra.
Hold skruen ærlig: vedligeholdelse og overholdelse
- Mål radial flyveafstand og tøndeslid hver 12. måned; registrere det mod idriftsættelsesværdien, så trenden, ikke det absolutte tal, udløser udskiftning.
- Log smeltetemperatur og screen pack differenstryk hvert skift. En stigning på 2 MPa over en uge er en blokeret pakke, ikke en kontrolfejl.
- Udskift varmebåndene som et sæt. Et svagt bånd skaber et koldt sted, der viser sig som en usmeltet stribe i isoleringen.
- Rens med en blanding, der passer til den næste kørsel i stedet for at køre tønden tør; termisk cykling er det, der fordrejer flyvninger.
- Hold dokumentationen afstemt med det marked, du sender til: elektrisk sikkerhed og bevogtning i henhold til anerkendte maskinstandarder, plus materiale- og procesregistreringer, der kan spores til kabelbatchen.
Intet af dette er eksotisk, og intet af det er dyrt, når det er planlagt i specifikationen. Den kostbare version opdager i år to, at skruen, foderhalsen og skærmpakken hver blev valgt af en anden person mod en anden antagelse.
Den praktiske takeaway: Behandl skruen som en afstemt del af compound-line-systemet, skriv L/D, kompressionsforhold, fremføringsdesign og flyveafstand på skrift, og test alle fire, inden maskinen forlader værket. Det er det, der adskiller en linje, der holder 350 kg/t i et årti, fra en, der skal have en ny skrue hver 18. måned.