LANGUAGE
Et kabelanlæg kører et jacketjob på lineær lavdensitetspolyethylen med en tøndeprofil tilbage fra en LDPE-ordre. Inden for en halv time er smeltetrykket steget, overfladen ser diset ud, og gnisttesteren begynder at logge fejl. Intet på linjen er i stykker. Harpiksen smelter simpelthen ved en anden temperatur end den, profilen er skrevet til.
Nederste linje: LLDPE-smeltepunktet er ca. 120 til 128 °C som en DSC-top, ca. 10 til 15 °C over LDPE og 8 til 12 °C under HDPE. Smeltning starter ved 105 til 112 °C og slutter ved omkring 130 °C. Det interval, ikke et enkelt tal, bestemmer fødezonens temperatur, det forventede smeltetryk og hvor meget usmeltet gel, der kan overleve ind i isoleringsvæggen.
Afsnittene nedenfor dækker, hvor tallet kommer fra, hvordan comonomer-valg flytter det, og hvordan man konverterer det til tøndeindstillinger, spændingskontrol og regler for indgående inspektion, der holder på en kørende line.
Hvad LLDPE-smeltepunktet faktisk er
Differential scanning kalorimetri rapporterer smeltning som en kurve, ikke et punkt. På den anden opvarmningskørsel viser en standard LLDPE en ekstrapoleret begyndelse nær 105 til 112 °C, en top mellem 120 og 128 °C og en tilbagevenden til baseline med 128 til 135 °C. Leverandører citerer toppen, fordi den gentager sig godt fra laboratorium til laboratorium, men starten er det tal, der betyder noget, når en foderzone indstilles.
DSC peak, andet heat
120 til 128 °C for almindelige buten-, hexen- og octenkvaliteter ved 10 °C/min, i henhold til ASTM D3418 eller ISO 11357-3.
Begyndelse af smeltning
105 til 112 °C. Delvis smeltning begynder her, så dette er det tal, man skal respektere, når man skriver en tøndeprofil.
Vicat blødgøringspunkt
88 til 100 °C. Den beskriver stivhed under belastning, ikke smeltning, og brug af den som et smelteindstillingspunkt forårsager stigning.
Praktisk smeltetemperatur
190 til 220 °C ved formen, ca. 60 til 90 °C over toppen, så polymeren er fuldstændig smeltet og homogen.
Tætheden flytter toppen forudsigeligt. Kvaliteter mellem 0,915 og 0,922 g/cm³, dem der bruges til fleksible film- og kabelkapper, smelter nær 120 til 123 °C. Grader mellem 0,926 og 0,940 g/cm³ skubber toppen til 126 til 130 °C og opfører sig tættere på HDPE i kompressionszonen.
Hvorfor LLDPE smelter over LDPE
Forskellen kommer fra forgrenet arkitektur. LDPE produceres under højt tryk og bærer langkædede grene på rygraden. Disse grene er for omfangsrige til at komme ind i krystalgitteret, så de afbryder krystalvæksten og holder krystalliniteten på omkring 35 til 45 procent. LLDPE er produceret med en koordinationskatalysator, så dens rygrad forbliver lineær, og kun korte grene på to til seks kulstofer hænger fra den. Korte grene er også udelukket fra gitteret, men de lineære segmenter mellem dem foldes til lameller langt mere effektivt. Krystalliniteten stiger til omkring 45 til 55 procent, og smeltetoppen stiger med det.
Molekylvægtfordeling forstærker effekten. LLDPE har en smallere fordeling og ingen langkædede forgrening, så det er markant mindre forskydningsfortyndende end LDPE. Ved samme smelteindeks kræver det mere skruemoment, genererer højere dysetryk og viser lavere smeltestyrke og mindre dyse-svulmning. En skrue, der er optimeret til LDPE, yder normalt dårligere på LLDPE, selv når hver zonetemperatur allerede er korrekt.
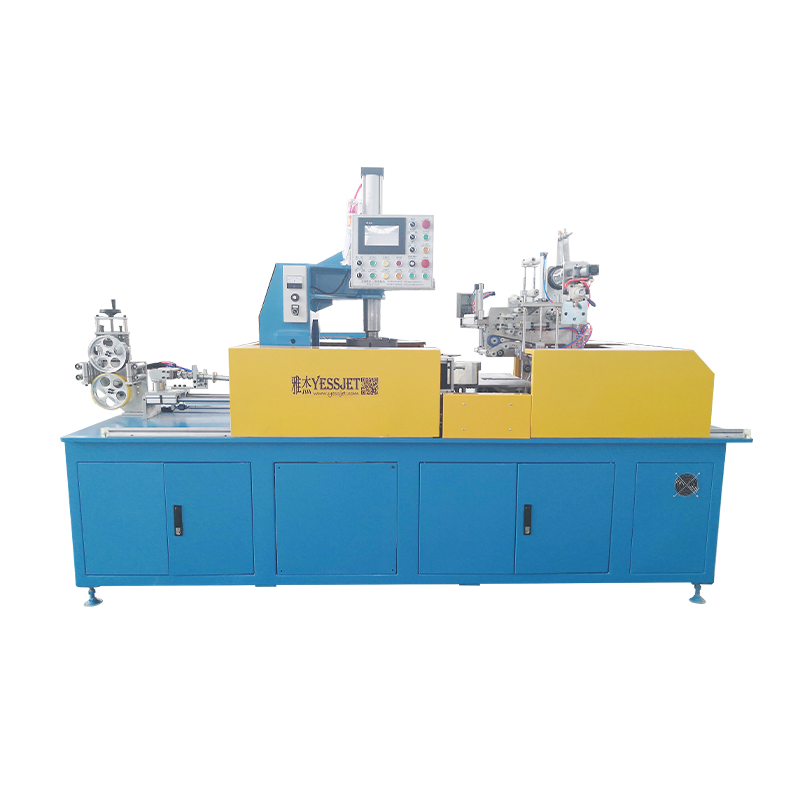
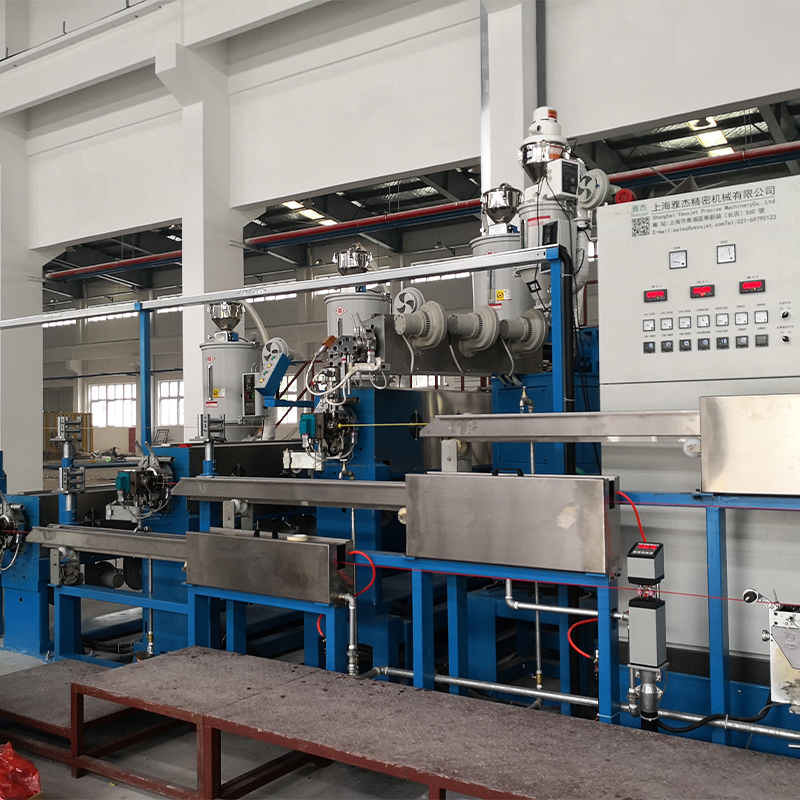 Fuldautomatisk PE PVC-kabelekstruder til isolering og kappe Integreret ekstruderingssystem til PE- og PVC-kabelisolering og -kapper, velegnet, når skrue- og linedesign skal matche krævende polyethylenbehandling. Se produkt →
Grade-by-Grade Smeltedata
Sammenligningen nedenfor dækker de fire polyethylenfamilier, der oftest optræder på kabel- og filmlinjer. Områder spænder over kommercielle kvaliteter; et bestemt parti kan sidde hvor som helst inde i dem.
Harpiks
Massefylde (g/cm³)
DSC top (°C)
Krystallinitet
Smeltadfærd
LDPE
0,918-0,932
108-115
35-45 %
Stærk forskydningsudtynding, høj dønning
LLDPE (C4-C8)
0,915-0,940
120-128
45-55 %
Lav smeltestyrke, lav forskydningsfølsomhed
Metallocen LLDPE
0,900-0,925
115-124
40-50 %
Skarp enkelt spids, høj sejhed
HDPE
0,941-0,965
130-136
60-80 %
Høj stivhed, højeste smeltetemperatur
Spidsværdier er DSC-resultater fra andet varme ved 10 °C/min. Metallocene LLDPE er opført separat, fordi dens snævre sammensætningsfordeling giver en skarp top frem for et bredt smelteområde.
Skjulte indikatorer bag ét smeltetal
Et datablad viser normalt en enkelt top. Diagrammet nedenfor viser, hvad det tal skjuler: toppen bevæger sig med op til 15 °C afhængigt af hvilken alfa-olefin-comonomer, der blev brugt, selv når densitet og smelteindeks ser identiske ud.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 klasse
124 °C
C6 klasse
126 °C
C8 klasse
133 °C
HDPE
Yderligere to signaler gemmer sig i kurven. Første varme og anden varme spidser kan variere med to til fire grader, og kun den anden varme reflekterer selve harpiksen. Spidsbredden har også betydning: et bredt smelteområde peger på en bred sammensætningsfordeling og højere gelrisiko, mens en skarp top på tre til fem grader indikerer en ensartet metallocenkvalitet. Et to-graders skift mellem leverandørpartier svarer typisk til en massefyldeændring på 0,002 til 0,003 g/cm³, nok til at flytte smeltetrykket med flere bar.
Ændring af smeltepunktet til tøndeindstillinger
Når først start og top er kendt, skriver profilen sig selv. Tilførselszonen forbliver et godt stykke under start, så det faste leje fortsætter med at transportere, kompressionszonen krydser smelteområdet, og doseringszonen afslutter arbejdet over toppen.
- Foderzone: 150 til 170 °C, ca. 40 til 50 °C under start, for at forhindre for tidlig smeltning og stigning.
- Kompressionszone: 185 til 205 °C, hvor den meste krystallinske struktur forsvinder og smelten fortættes.
- Målezone: 200 til 215 °C, til homogenisering og trykopbygning.
- Adapter og krydshoved: 200 til 220 °C, med kabelkrydshoveder ofte i den nederste ende for at begrænse nedbøjningen før køletruget.
Smeltetemperaturen ved formen skal lande mellem 200 og 220 °C. Fald under ca. 180 °C, og usmeltede geler overlever ind i væggen og viser sig som overfladepletter eller svage punkter i en gnisttest. Skub over 250 °C og oxidationen accelererer, opholdstiden bliver kritisk, og geldannelsen stiger, selvom harpiksen teknisk set stadig er stabil.
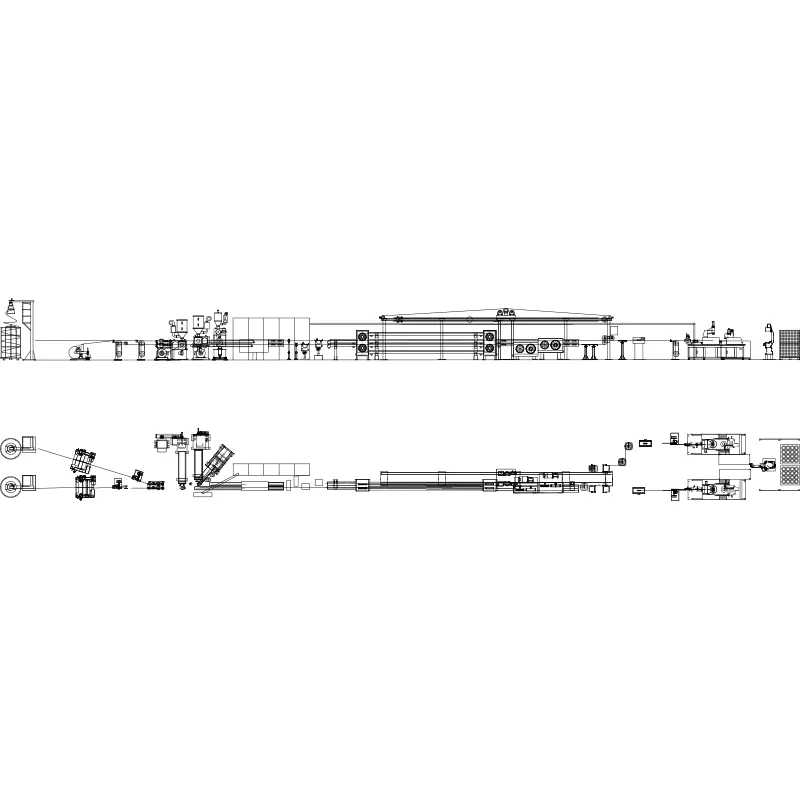 Automatiseret tråd- og kabelekstruderingslinje med PLC-temperaturkontrol Integreret linje til isolering eller beklædning af ledninger, med importeret skrue og cylinder, PLC-kontrol og præcis temperaturregulering for stabil ekstrudering. Se produkt →
Lav smeltestyrke er anden halvdel af historien. LLDPE holder sin form dårligt efter at have forladt matricen, så diameterkontrol afhænger i høj grad af stabil træk og vikling snarere end af matricegeometri alene. Akkumulator- og dansersystemer til kontinuerlige ekstruderingslinjer absorber hastighedsændringer under hjulskift og hold spændingen stabil, mens smelten afkøles.
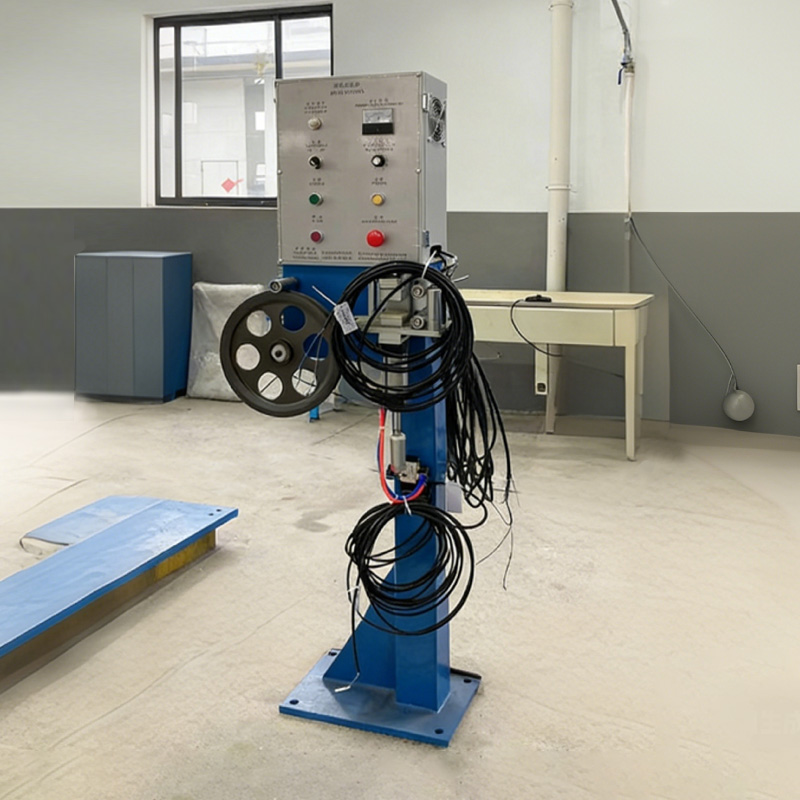 Trådkabelspændingskontrolsystem til stabil vikling Tilbehørssystem, der regulerer kabelspændingen under vikling for at forhindre strækning, løse omviklinger og uorden, hvilket understøtter ensartet kabelkvalitet. Se produkt →
Hvor LLDPE-volumen faktisk går
Kabel og ledning er en reel, men lille del af det globale LLDPE-forbrug. Den kontekst har betydning, når en leverandør ændrer kvalitet, omallokerer kapacitet, eller når et anlæg forhandler harpiksallokering mod filmproducenter.
- Film og emballage, herunder stræk- og landbrugsfilm: omkring 62 pct
- Sprøjtestøbte artikler: omkring 12 procent
- Rotationsstøbning: omkring 9 procent
- Kabel- og ledningsisolering, kappe og forbindelser: omkring 7 procent
- Rør, ledninger og anden ekstrudering: omkring 5 procent
- Masterbatches, klæbemidler og diverse: omkring 5 procent
Udvælgelse og opstartsrækkefølge
En gentagelig rækkefølge af operationer forhindrer en overgang fra at blive til en skrotkørsel.
- Træk den faktiske DSC-kurve for partiet, ikke kun databladets peak, og bekræft starttemperaturen.
- Match tæthed og comonomer til slutbrugen: fleksible jakkekvaliteter nær 0,920 g/cm³, stivere konstruktioner op til 0,935 g/cm³.
- Indstil fødezonen 40 til 50 °C under den målte start, og hæv derefter kompressions- og doseringszonerne i trin.
- Hold smeltetemperaturen og smeltetrykket stabilt i mindst ti minutter, før du rører linjehastigheden.
- Bekræft vægkvaliteten med en gnisttest eller geltælling i løbet af de første 30 minutter, mens maskinen stadig termisk udvider sig.
- Registrer tøndeprofil, smeltetemperatur og harpikspartinummer sammen, så det næste identiske job starter fra et kendt punkt.
Noter til test, vedligeholdelse og overensstemmelse
Smeltepunktsdata er kun nyttige, hvis målingen er troværdig. Genkalibrer DSC-cellen med indium ved 156,6 °C og verificer basislinjen mindst en gang om året, fordi en drivende cellekonstant skifter hver rapporteret top med en grad eller to. Tøndetermoelementer fortjener samme opmærksomhed: en fem-graders fejl i en målezone ændrer den reelle profil mere, end de fleste harpikspartivariationer gør.
Opbevaring er ligetil. LLDPE er ikke hygroskopisk og behøver normalt ingen tørring, men det har brug for beskyttelse mod UV og mod krydskontaminering med PVC, hvilket kræver en ordentlig udrensningsmasse ved omskiftning i stedet for en direkte skylning. For kabelprodukter understøtter smeltedata indgående inspektion og partisporbarhed, mens det færdige emne stadig skal bestå sine gnist-, træk- og forlængelsestest.
På processiden fanger rutinetjek af smeltetryktendenser, motorbelastning og geltælling smelteproblemer, før de når frem til en kunde. Hvor linjer bliver opgraderet i stedet for at blive udskiftet, kan en gennemgået ekstruderopsætning være mere værd end en ny skrue, og en højeffektiv PE og PVC kabel ekstruder guide dækker de praktiske kontroller, der følger med den anmeldelse.