LANGUAGE
En 70 mm PVC-isoleringslinje, der kører med 300 m/min, producerer ca. 36 km isoleret kerne i et to-timers vindue. Hvis den færdige diameter driver 0,05 mm uden for kundens tolerance i ti minutter af det vindue, bliver flere kilometer kerne til skrot, optagespolen skal efterbearbejdes, og afvigelsen findes som regel ved kundens indkommende eftersyn frem for på dit eget gulv.
Ekstruderingsproceskontrol er det sæt af feedback-sløjfer, der forhindrer dette resultat. Den holder smeltetemperatur, smeltetryk, skruehastighed, linjehastighed, diameter og spænding inde i definerede vinduer, minut efter minut, og den registrerer, hvad der bevægede sig, når noget går galt.
Det korte svar: stabiliser først smelten, derefter dimensionen og derefter spændingen. Temperatur og trykstabilitet afgør, om vægtykkelsen holder; diameter og kapacitansfeedback afgør, om tolerancen holder; spænding og ophobning afgør, om ledningen overlever en omstilling uden at stoppe. Indstil dem i den rækkefølge, fordi hver sløjfe forstyrrer den nedstrøms for den.
En linje, der logger smeltetryk, varm diameter, vægtykkelse og optagspænding med et sekunds intervaller, vil normalt vise, hvor tabene sidder inden for en uge efter drift, længe før en hardwareopgradering er berettiget.
Fem kontrolsløjfer, der afgør, om væggen holder
Proceskontrol på en ekstruderingslinje er ikke én controller. Det er fem sløjfer, der interagerer, og samspillet er det, der gør jobbet vanskeligt.
Termisk profil
Fem til syv tøndezoner holdt inden for 3 grader C, matricezonen inden for 2 grader C.
Smeltetryk
Transducer foran skærmpakken, stabilitet inden for 1 procent af sætpunktet.
Skrue og line hastighed
Skrue omdrejninger afbildet til linjehastighed, med nedtrækning på 1,4 til 1,6 for PVC-isolering.
Dimensionel feedback
Lasermåler 6 til 8 m fra matricen, kapacitansmåler for vægtykkelse og excentricitet.
Spænding og ophobning
Danserposition, optagspænding i newton og 30 til 90 sekunders lagret længde.
Smeltetemperaturen er den langsomste sløjfe og den, der oftest indstilles af følelse. På en typisk isoleringslinje ændrer en 5 graders drift i målezonen viskositeten nok til at flytte den færdige diameter med 0,02 mm til 0,04 mm ved konstant skruehastighed. Termoelementer bør kontrolleres mod en reference hvert kvartal, fordi en sensor, der aflæser 4 grader C lav, normalt kompenseres af en operatør, der hæver sætpunktet og aldrig bringer det tilbage.
 Fuldautomatisk PE PVC højtydende kabelekstruder Full Auto PE PVC High-Perf kabelekstruderen er et integreret produktionssystem designet til at støtte kabelproducenter i effektiv højpræcisionsproduktion. Det sp... Se produkt →
Skruegeometrien angiver, hvor meget arbejde temperatursløjfen skal udføre. Et kompressionsforhold, der er tilpasset sammensætningen, giver en flad trykprofil; et misforhold viser sig som stigende hovedtryk, som ingen mængde af PID-justering vil fjerne. Skærmpakningstilstand hører hjemme i kontrolplanen af samme grund: En delvist blokeret pakke hæver hovedtrykket og ændrer output med 2 til 5 procent. Forholdet mellem skruedesign, output og kontrolstabilitet er dækket heri højeffektiv ekstruderguide .
Diameter og vægtykkelse er der, hvor kontrollen bliver synlig for kunden. En lasermåler monteret 6 til 8 m fra matricen aflæser varm diameter, som løber 8 til 12 procent større end kold diameter på en PE-isoleringslinje, så controlleren skal arbejde mod kolde mål, mens måleren ser varmt. Spænding lukker kæden: Opspændingsspænding holdt inden for et par procent holder kernen rund og forhindrer de øvre lag i at bide ind i isoleringen på spolen.
Manual, Basic PLC og Closed-Loop Control sammenlignet
Tre kontrolarkitekturer vises på samme butiksgulv, og forskellen viser sig i antal frem for i brochurer.
Kontrol tilgang
Hvad er reguleret
Diameter afvigelse
Opstartsskrot pr. skift
Skiftetid
Manual
Skruehastighed og optagelse indstillet af øje og lyd
/- 0,08 mm
120 til 200 m
25 til 40 min
Grundlæggende PLC, åben sløjfe
Sætpunkter holdt, kun alarmer, ingen produktfeedback
/- 0,04 mm
60 til 100 m
15 til 25 min
Lukket sløjfe med måler og spændingsfeedback
Diameter, vægtykkelse, smeltetryk og spænding reguleres løbende
/- 0,015 mm
20 til 40 m
8 til 12 min
Tabel: vejledende ydeevnebånd til en 70 mm PVC-isoleringslinje; faktiske tal afhænger af sammensætning, skruedesign og optagningskonfiguration.
Den fjerde kolonne er den, der betaler. Skæring af opstartskrot fra 150 m til 30 m pr. omskiftning på en linje, der skifter produkt otte gange om ugen, sparer ca. 960 m færdig kerne ugentligt, før enhver forbedring i steady-state udbytte tælles.
Skjulte målinger: Hvor tabene faktisk sidder
Diameterdiagrammer ser ofte fremragende ud længe før en linje virkelig er under kontrol. Logning af et bredere sæt af variabler på tværs af en enkelt 24-timers kørsel omfordeler normalt tabsbilledet.
Diameter drift
34 %
34 %
Spændingsspidser
26 %
26 %
Smeltetemperatur
18 %
18 %
Skrue slid
12 %
12 %
Fugt
10 %
10 %
Hver årsag har en anden løsning, og kun den første løses ved at købe en bedre måler.
- Spændingsspidser ved overgangen: danseren når sin rejsegrænse, og akkumulatoren tømmes, før splejsningen er færdig. Lagring af 30 til 90 sekunders linjehastighed er en designbeslutning, ikke en controllerforstærkning.
- Smeltetemperaturjagt: normalt en køleventilator, der cykler for hårdt eller et varmebånd med dårlig kontakt, synligt som en 30 til 60 sekunders svingning i hovedtrykket.
- Slitage på skruer og tønder: Vækst i frirum på 0,1 mm i doseringssektionen kan reducere output med 3 til 6 procent og skubbe operatørerne til at øge skruehastigheden, hvilket øger smeltetemperaturen.
- Materialefugt: Et par hundrede ppm fugt i PVC-blanding skaber hulrum, som en diametermåler med glæde kan læse som et godt produkt.
Spænding er den løkke, der oftest efterlades åben på linjer, der ellers kører moderne styringer, og det er det første sted, man skal kigge, når skrot rejser sig uden nogen diameteralarm.
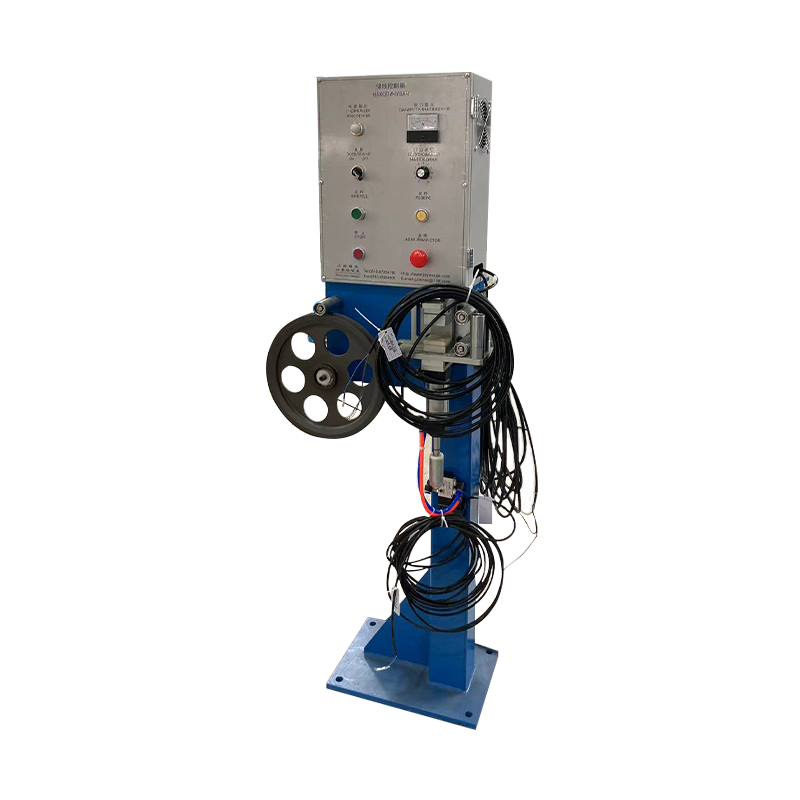
 Trådkabelspændingskontrolsystemer Wire Cable Tension Control Systems er designet til præcis kabelspændingsregulering og er vigtigt udstyr til kabelviklingsprocesser. Dens kernefunktion ligger i re... Se produkt →
Hvor kontrolindsats betaler sig mest, efter kabeltype
Afkast af kontrolinvesteringer varierer markant fra produktfamilie til, fordi materialeomkostninger, tolerance og linjehastighed er forskellige.
Strømkabel, XLPE MV og LV - 38 %
LAN og datacom - 26 %
Byggetråd, PVC og UPVC - 16 %
Automotive og elektroniske ledninger - 12%
Specialitet og andet - 8 %
XLPE-strømkabel dominerer afkastet, fordi vægtolerancerne er snævre, blandingen er dyr og en skrotkilometer koster flere gange, hvad en skrotkilometer PVC-byggetråd koster. LAN-kabel kommer i anden række, fordi grænserne for kapacitans og excentricitet ikke kan opfyldes af operatørens færdigheder alene; et 5 procents excentricitetsloft kræver kontinuerlig måling og korrektion. Byggetråd er mere tilgivende overfor excentricitet, men kører med 600 til 1200 m/min, hvor hastighedsregulering og optagspænding afgør, om spolen er salgbar. Automotive og elektroniske ledninger belønner kontrol hovedsageligt gennem repeterbarhed på tværs af mange korte løb.
Ibrugtagningssekvens: Seks trin, der låser indstillingerne
En ny eller genopbygget linje når stabil kontrol hurtigere, når sekvensen nedenfor følges, i stedet for at tune alt på én gang.
Trin 1: Baseline før du ændrer noget
Træsmeltetryk, varm og kold diameter, vægtykkelse og optagningsspænding med et sekunds intervaller for et fuldt skift. Denne rekord er det eneste pålidelige bevis på, at en senere ændring hjalp.
Trin 2: Monter sensorer til processen, ikke kabinettet
Placer lasermåleren 6 til 8 m fra matricen, så smelten har sat sig, hold tryktransduceren foran skærmpakken, og monter vejecellen, hvor banefriktion ikke kan påvirke den.
Trin 3: Tune loops i rækkefølge
Først temperatur, derefter smeltetryk, derefter dimension, derefter spænding. Justering af spændingen, før temperaturen er stabil, flytter simpelthen svingningen rundt på linjen.
Trin 4: Byg en hastighedsforholdstabel
Registrer skrueomdrejninger i forhold til linjehastighed for hver størrelse og blanding. Operatører, der starter fra et kendt forhold, når et salgbart produkt på en tredjedel af tiden.
Trin 5: Skriv overgangsrutinen
Fyld akkumulatoren, parker danseren midt på rejsen, splejs, og slip derefter opbevaringen gradvist. Rutinen er det, der holder ekstruderen i gang, mens opsamlingen skifter.
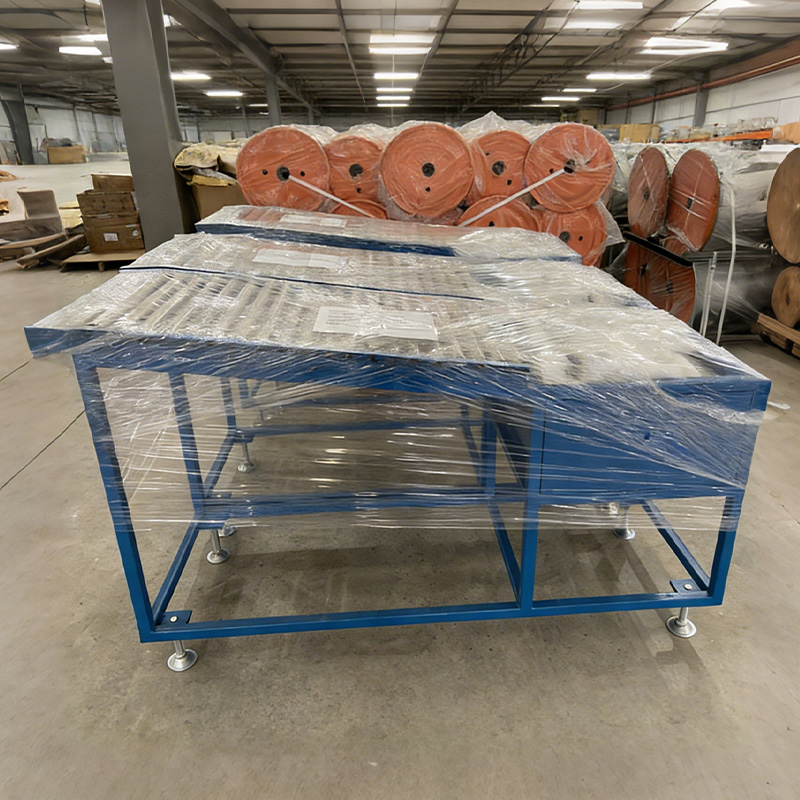
 Accumulator Dancer(kabelopbevaringsstativ) Accumulator Dancer (Cable Storage Rack) er en professionel kabelstyringsenhed, der er udviklet til at optimere kabelbehandlingsarbejdsgange. Fås i lodret og horisontal... Se produkt →
Trin 6: Aflever skriftligt med grænser
Kontrolgrænser, alarmtærskler og den handling, hver alarm kræver, skal være på ét ark ved linjen, ikke i en idriftsættelsesfil.
Vedligeholdelse, kalibrering og overholdelse
Kontrolkvaliteten falder stille og roligt. En kalibrerings- og inspektionsplan holder løkkerne troværdige mellem eftersyn.
- Verifikation af termoelementer kvartalsvis mod en reference, med en tolerance på 5 grader C.
- Nulstilling af smeltetryktransduceren månedligt og genkalibrering hver 12. måned.
- Kontrol af laserdiametermåleren mod en sporbar master hver 6. måned.
- Kalibrering af danserposition og spændingsvejeceller årligt.
- Måler skrue- og tøndefrigang for hver 4.000 til 6.000 driftstimer.
- Bevarelse af kontrolparameterregistreringer pr. produktionsparti, som kunde- og standardkrav kræver.
Overholdelse er i høj grad en dokumentationsøvelse, når først hardwaren er rigtig. Kabelstandarder såsom IEC 60227, IEC 60502, UL 44, UL 83 og GB/T 5023 definerer de dimensioner, der skal overholdes; processtyringssystemet producerer bevis for, at de blev opfyldt på hver meter. Ved at føre logfiler med diameter og vægtykkelse pr. parti forvandler man en revision til en filhentning i stedet for en gentest.
Sikkerhed hører hjemme i samme plan. Bevogtning på roterende opsamlingsudstyr, sammenlåste nødstop og kontrolleret adgang til dysehovedet under udrensning er ikke ekstraudstyr på en linje, der kører uden opsyn natten over. Alarmgrænser bør også indstilles, så operatører reagerer, før der kommer skrot, ikke efter at spolen er færdig.
Ekstruderingsproceskontrol bedømmes bedst i slutningen af linjen. En ekstruder, der afleverer en variabel kerne til coileren, har simpelthen flyttet problemet nedstrøms, hvor det bliver en spændingsfejl, en oval spole eller en kasseret palle. Derfor skal målingen følge produktet: diameter og vægtykkelse ved matricen, spænding og længde ved coileren, og rullens identitet på det punkt, hvor robotpalleteringssystemer til kabelrullehåndtering tage over.
Jiangsu Yessjet Precise Machinery bygger ekstruderings-, coiling-, emballerings- og palleteringsudstyr som én forbundet linje, hvilket betyder noget i denne sammenhæng. De løkker, der holder diameteren ved matricen og løkkerne, der holder spændingen ved coileren, skal designes med hinanden i tankerne, og en producent, der leverer begge ender af den kæde, kan tune dem sammen i stedet for at give den ene skylden for den anden.