LANGUAGE
En kabelprocessor i Sydøstasien byttede for nylig en ekstruderingskvalitet polyethylenforbindelse til en billigere harpiks af injektionskvalitet for at spare omkring 0,12 USD pr. kilogram. Den første times løb så normal ud. I den anden time var vægtykkelsen drevet uden for tolerance, overfladebølger viste sig, og næsten 12 procent af det skifts output skulle strippes og genbearbejdes. Harpiksen var ikke dårlig; det var simpelthen den forkerte karakter for en ekstruder.
Denne erfaring peger på den konklusion, som denne artikel er bygget op omkring: polymerer af ekstruderingskvalitet er ikke et markedsføringsmærke. De er polymerformuleringer med højere molekylvægt, en bevidst afbalanceret molekylvægtfordeling og et lavere smelteflowindeks, alle konstrueret til at holde deres form og dimensioner, når de skubbes gennem en dyse ved høj hastighed. At vælge på prisen alene koster næsten altid mere i skrot, nedetid og afvist kabel end den lille præmie, det sparer.
Kernekonklusion
Smeltestyrke, strømningsstabilitet og termisk modstand afgør, om et materiale kører rent på en ekstruderingslinje. Injektionskvalitetsharpikser mangler smeltestyrken til at holde dimensionel tolerance i en matrice, hvorfor ekstruderingskvaliteter er specificeret til kabelisolering og kappe.
Hvad definerer en polymer af ekstruderingskvalitet
Tre målbare egenskaber adskiller ekstruderingskvalitetspolymerer fra deres modstykker i injektionskvalitet. Når disse er klare, bliver resten af materialevalg mere forudsigeligt.
- Molekylvægt og fordeling: Ekstruderingskvaliteter sidder i den højere molekylære ende af en harpiksfamilie. Længere polymerkæder giver smelten styrken til at blive trukket fra formen og dimensioneret til et konsistent isoleringslag eller kappe, i stedet for at rive eller hænge.
- Smeltestrømsindeks (MFI eller MFR): De fleste ekstruderingskvaliteter af PE- og PP-harpikser falder i intervallet 0,3 til 5 g/10 min., mens injektionskvaliteter ofte løber mellem 8 og 60 g/10 min. En lavere MFI betyder, at smelten modstår at hænge og bevarer sit tværsnit, når den afkøles.
- Dø svulme og smelte styrke: Smeltestyrke er modstanden mod strækning, og matricesvulmning er den naturlige udvidelse af smelten, når den forlader matricen. Ekstruderingskvaliteter holder formens svulmning forudsigelig, så matricens landlængde, nedtrækningsafstand og køleprofil kan designes med tillid.
- Termisk stabilisering: Ekstruderingsforbindelser bærer stabilisatorer, der er tilpasset til længere opholdstider i tønden og højere temperatureksponering ved matricen. Dette betyder mest for PVC og XLPE, hvor ukontrolleret nedbrydning skaber sorte pletter og overfladefejl.
Fælles familier i ekstruderingskvalitet til kabelproduktion
LDPE / LLDPE
MFI 0,5–2. Fleksibel og modstandsdygtig over for spændingsrevner. Anvendes til isolering og let-duty jakker i telekommunikation og byggetråd.
HDPE
MFI 0,3-1,5. Stiv med høj trækstyrke. Anvendes til kanaler, rør og kraftige yderjakker.
PVC
K-værdi 65–75 for fleksible formuleringer. Iboende flammehæmmende og let plastificeret. Standard for lav- og mellemspændingsbeklædning.
PP
MFI 0,5–3. Lav densitet, god kemikalieresistens. Almindelig i bilkabelisolering og sparteltape.
XLPE
Tværbindbar PE-forbindelse med MFI på ca. 1 før hærdning. Høj dielektrisk styrke og 90°C kontinuerlig vurdering. Standard for mellem- og højspændingsisolering.
Fordi PE og PVC tegner sig for størstedelen af kabelekstruderingsvolumen efter tonnage, betyder ekstruderkonfigurationen lige så meget som den sammensatte kemi. En maskine, der håndterer både PE og PVC uden omværktøj, lader et anlæg reducere overgangstiden og undgå forurening på tværs af materialer. Et eksempel er den fuldautomatiske PE/PVC højtydende kabelekstruder, som kombinerer en skrue med to formål, præcis temperaturkontrol og funktioner til hurtig udløsning af tønde til sammensat omskiftning.
 Fuldautomatisk PE/PVC højtydende kabelekstruder med dobbelt-formålsskrue Denne ekstruder understøtter hurtigt skift mellem PE og PVC uden omværktøj, kombineret med en skrue med to formål og præcis temperaturkontrol. Det passer til anlæg, der sigter mod at reducere overgangstiden og forureningsrisikoen. Se produkt →
Ekstruderingsgrad vs injektionsgrad: En direkte sammenligning
Sammenligningen nedenfor viser de praktiske forskelle, der påvirker en kabelproduktionslinje. Tallene antager en PE- eller PP-harpiksfamilie; PVC vurderes normalt efter K-værdi i stedet for MFI.
Ejendom
Ekstruderingsgrad
Injektionsgrad
Effekt på produktion
MFI (g/10 min)
0,3-5
8-60
Dimensionskontrol efter matricen
Smeltestyrke
Høj
Lav til moderat
Forhindrer nedsænkning og indsnævring
Dø svulmende adfærd
Forudsigelig
Varierer meget
Ensartet vægtykkelse
Molekylvægtfordeling
Skræddersyet, ofte bimodalt
Smallere
Balance mellem output og stabilitet
Termisk stabilisatorbelastning
Udvidet
Standard
Modstår nedbrydning under ophold
Prispræmie
Baseline 5 % til 15 %
Baseline
Lavere skrotsats opvejer præmien
Værdier er typiske referenceområder for kabelekstruderingsforbindelser. Kontroller altid mod leverandørens tekniske datablad.
I praksis genvindes præmien for en ekstruderingskvalitet, hvis der produceres en eller to procent mindre skrot. En skrotbegivenhed på 12 procent, som i åbningseksemplet, koster langt mere end nogen materialebesparelse.
Skjulte metrikker: Aflæsning af MFI korrekt for kabelekstrudering
Et spec-arks MFI-nummer beskriver, hvordan polymeren flød i en standardmatrice ved en fast belastning, ikke hvordan den opfører sig i din skrue- og matricekombination. Nedenstående diagram viser typiske MFI-værdier i ekstruderingskvalitet for polymerer, der dominerer kabelisolering og beklædning. PVC er udeladt, fordi det er vurderet efter K-værdi.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1,5
XLPE 1.0
Typisk smelteflowindeks i g/10 min for kabelpolymerer af ekstruderingskvalitet. PVC er vurderet efter K-værdi og ikke vist.
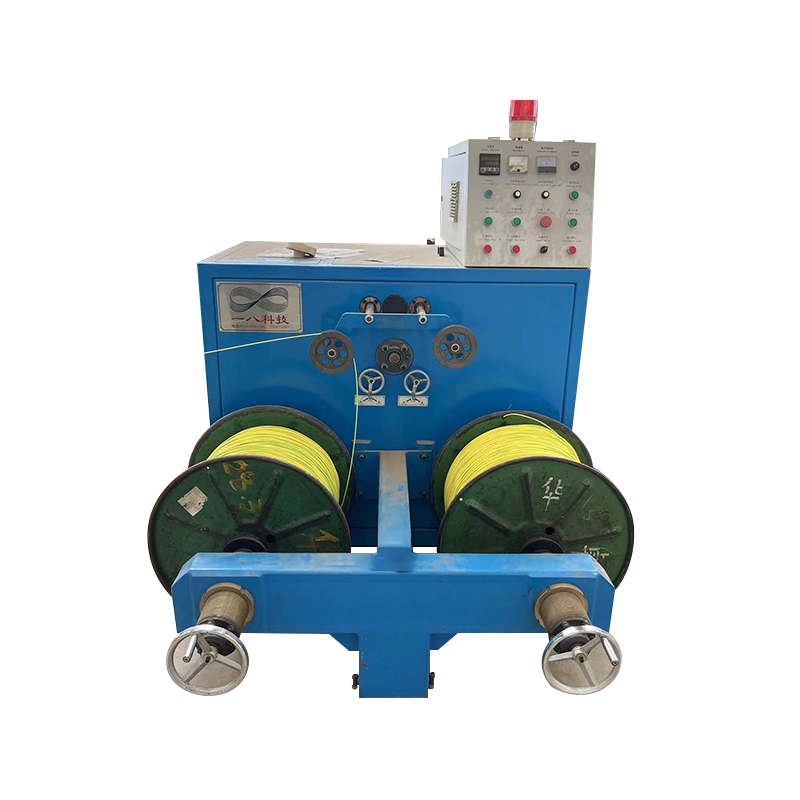
Den skjulte metrik bag MFI er smeltetemperaturstabilitet. Hvis ekstruderen ikke kan holde smeltetemperaturen inden for ±3°C ved formen, vil selv en korrekt specificeret kvalitet vise diametervariation. Skruegeometri, tøndekøling og opstrøms spændingskontrol fødes alt sammen til denne stabilitet. For linjer, der skal køre kontinuerligt gennem hjulskift, akkumulator- og dansersystemer til kontinuerlige ekstruderingslinjer hold spændingen og hastigheden stabil, så ekstruderen ser en konstant belastning.
Distribution af ekstrusionskvalitetspolymerer i tråd og kabel
Kabelproducenter bruger sjældent alle polymerfamilier lige meget. Fordelingen nedenfor afspejler typisk forbrug på tværs af lednings- og kabelsektoren.
PVC – 34 %
XLPE – 26 %
LDPE / LLDPE – 18 %
HDPE – 8 %
PP – 10 %
Andre – 4 %
PVC leder, fordi det er billigt, i sagens natur flammehæmmende og nemt at behandle ved moderate temperaturer, hvilket gør det dominerende i bygningsledninger og lavspændingskabler. XLPE følger på grund af dens dielektriske styrke og højere termiske rating, omkring 90°C kontinuerlig i de fleste standarder, hvilket gør den til standard for mellem- og højspændingskabler. PE-kvaliteter er grundpillen i kommunikationskabelisolering, og PP er vokset i billedninger på grund af kemisk resistens og lav tæthed.
Forarbejdning af XLPE kræver en kontrolleret temperaturprofil og et vandtrug efter matricen for at bringe smeltetemperaturen hurtigt ned. Det er grunden til, at XLPE-linjer normalt bruger en vandbeholderekstruderkonfiguration.
 XLPE/PE kabelekstruder med kølevandsbeholder til kontrolleret behandling Denne ekstruder er designet til XLPE- og PE-isolering og inkluderer en flersektioneret vandtank til hurtig afkøling og jævn tykkelse. Den adresserer ujævn isolering og langsom afkøling og understøtter stabil elektrisk ydeevne i strøm- og kommunikationskabler. Se produkt →
En praktisk fem-trins udvælgelsesproces
Denne arbejdsgang tager indkøb og procesteknik fra en tom side til en kvalificeret karakter uden gætværk.
Trin 1 – Definer specifikationerne
Registrer spændingsklasse, lederstørrelse, kontinuerlig termisk rating, flammekrav og fleksibilitetsmål. Dette indsnævrer polymerfeltet med det samme.
Trin 2 – Liste over harpiksfamilier
PVC til generel beklædning, XLPE til strømkabler, PE til kommunikationsisolering og PP hvor kemikalieresistens eller vægt har betydning.
Trin 3 – Match MFI til at skrue og dø
Lav-MFI kvaliteter har brug for mere motormoment og en skrue designet til højere forskydning; høj-MFI-kvaliteter har brug for strammere temperaturkontrol. Tjek L/D-forhold og kompressionsforhold.
Trin 4 – Kør et kontrolleret forsøg
Arbejd ved produktionshastighed og brændesmeltetemperatur, hovedtryk og diametervariation i mindst en time. Et ensartet bånd på ±1 procent i diameter er et praktisk mål.
Trin 5 – Lås vinduet og revisionsforsyning
Fastgør tøndetemperaturer, skruehastighed og nedtrækningsforhold i en dokumenteret procedure. Valider i forhold til IEC 60502, UL 1581 eller den relevante kabelstandard.
Udstyret er den anden halvdel af ligningen. Hvis du planlægger et nyt anlæg eller en større ombygning, undgår en komplet wire- og kabelekstruderingslinje med en tilpasset skrue, matrice, køletrug og opsamling de kompatibilitetsproblemer, der opstår, når maskiner fra forskellige leverandører samles på stedet. Ekstruderingslinjen integrerer disse trin som et enkelt system.
 Integreret tråd- og kabelekstruderingslinje med matchede komponenter Denne komplette linje integrerer pay-off, opretning, ekstrudering, køling, print og take-up som et enkelt system. Ved at vælge det undgår man kompatibilitetsproblemer fra at blande leverandører, hvilket sikrer pålidelig drift for nye anlæg eller større ombygninger. Se produkt →
Vedligeholdelses- og overholdelsespraksis, der beskytter karakteren
Når en karakter er kvalificeret, skifter de største risici fra udvælgelse til håndtering og procesdisciplin.
Materialehåndtering og opbevaring
- Fugtkontrol: Selv polymerer med lav fugtabsorption udvikler overfladespredning, hvis de opbevares under fugtige forhold. Opbevar forbindelser i original forseglet emballage, og brug en tragttørrer til hygroskopiske masterbatches og specialblandinger.
- Udrensning mellem kvaliteter: Skift fra PVC til PE eller XLPE kan efterlade forkullede rester, der viser sig som sorte pletter timer senere. Brug en dokumenteret udrensningssekvens med en kompatibel udrensningsforbindelse.
- Opbevaringsgrænser: Stable poser fra gulvet, hold lagertemperaturen under 30°C, og brug først ind, først ud lagerrotation for at forhindre fine partikler og agglomerering.
Overholdelse og sporbarhed
- Begrænsede stoffer: RoHS og REACH kræver dokumenterede stofdeklarationer fra sammensætningsleverandøren med periodisk gentestning, når formuleringerne ændres.
- Flamme- og sikkerhedsstandarder: UL 1581, IEC 60332 og IEC 60754 definerer krav til flammeudbredelse og halogenindhold, som den valgte ekstruderingskvalitet skal opfylde for bygnings- og industrikabler.
- Batch sporbarhed: Registrer polymerlotnumre, masterbatch-partier og ekstruderingsparametre for hver produktionskørsel, så en kvalitetshændelse kan spores til materiale, maskine og operatør.
Ekstruderet materiale kan stadig blive ødelagt efter matricen ved dårlig håndtering. Inkonsekvent rullespænding slider overfladen, og grov palletering kan knuse eller forvrænge en færdig rulle. Robotpalleteringssystemer til kabelrullehåndtering reducere denne risiko ved at automatisere løft og stabling med kontrollerede, gentagelige bevægelser. Parring af den rigtige polymer med disciplineret håndtering er det, der gør en materialebeslutning til pålidelig produktionsoutput.