LANGUAGE
Et kabelanlæg, der erstattede skruen på en stiv PVC-isoleringslinje, bestilte engang et kompressionsforhold på 4,0 ud fra den rimeligt klingende logik, at mere kompression betyder bedre smeltning. Inden for tre skift steg ekstruderen, smeltetemperaturen var steget med ca. 18 °C, og svedne pletter nåede formen. Intet var i stykker. Skruen var ved at komprimere en forbindelse, der allerede havde nået smeltetæthed tilbage i fødezonen, og det ekstra arbejde kom ud som varme.
Kort svar: kompressionsforhold (CR) er volumen af den første tilførselsflyvning divideret med volumen af den sidste doseringsflyvning, som på en skrue med konstant stigning er næsten det samme som tilførselskanaldybde divideret med målekanaldybde. Generelle skruer kører mellem 2,0 og 4,0. Stiv PVC sidder normalt på 2,0-2,5, plastificeret PVC og HDPE på 2,5-3,5, PP på 3,0-3,5, og tungt fyldte halogenfrie forbindelser er normalt bedre tjent med en blandesektion end med et højere tal.
Afsnittene nedenfor viser, hvordan det nummer er bygget op, hvad det stille og roligt styrer på en kabellinje, og hvordan man specificerer det uden at bestille en ekstra skrue.
Hvad kompressionsforholdet faktisk måler
En fuld-flugt skrue fungerer i tre zoner. Foderzonen holder en dyb, konstant kanal, så løse piller kan falde ind og føres fremad. Kompressions- eller overgangszonen tilspidser den kanal og klemmer det faste leje, når det smelter. Målezonen vender tilbage til en lav, konstant dybde, så smelten når formen med et stabilt tryk og en forudsigelig hastighed.
Kompressionsforhold sammenligner den første og den sidste af disse volumener. Fordi pitch og flyvebredde forbliver konstante på en standard skrue med fuld fart, falder volumenforholdet sammen til et dybdeforhold: CR = H1 / H2, hvor H1 er foderkanaldybden og H2 målekanaldybden.
Det fysiske job bag tallet er tæthed. Kabelsammensatte pellets har en rumvægt på ca. 0,5 til 0,7 g/cm3, mens den samme polymer som en smelte ligger tæt på 0,9 til 1,3 g/cm3. Selve materialet behøver derfor kun ca. 1,6 til 2,2 volumenreduktion for at blive en hulrumsfri smelte. Kompression over dette tal kompenserer for lækageflow over flyvelanderne, for det tryk, matricen kræver, og for batch-til-batch variation i, hvordan foderet opfører sig.
Hvor et navneskiltnummer kan vildlede
Et dybdeforhold er kun gyldigt for konstant stigning og konstant flyvebredde. Når tonehøjden ændres, eller en barriereflyvning eller Maddock-mixer er tilføjet, skal det reelle forhold komme fra de faktiske kanalvolumener. På skruer med variabel stigning kan et hurtigt dybdeforhold overdrive den effektive CR med 10 til 15 procent, hvilket er nok til at skubbe en PVC-skrue ud af dets sikre vindue. Kabelekstrudere er derfor specificeret pr compound frem for tøndestørrelse, og det skal på skruetegningen fremgå, hvilken beregningsmetode der er anvendt.
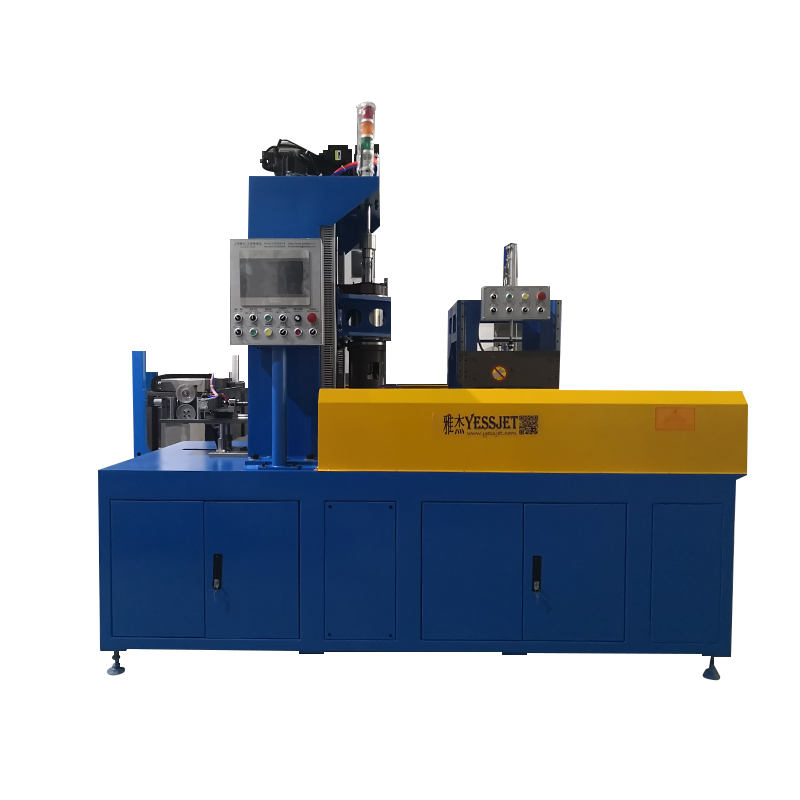
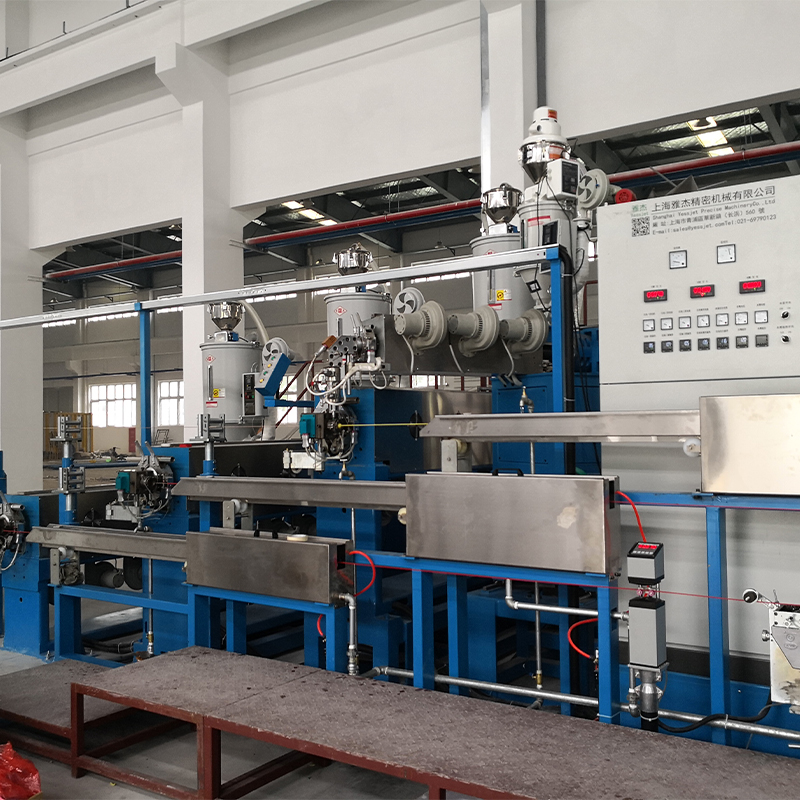 Højeffektiv PP PVC PE kabelekstruder Som en multifunktionel kerneenhed til kabelproduktion er High-Eff PP PVC PE-kabelekstruderen konstrueret til energibesparende, højtydende ekstrudering af isoleringslag... Se produkt →
Tilpasning af forholdet til den forbindelse, du kører
Kabelforbindelser er ikke udskiftelige, og kompressionsforholdet er, hvor forskellen bliver mekanisk. Tre variabler driver valget: hvor langt bulkdensiteten falder, når materialet smelter, hvor meget forskydningsvarme polymeren tåler, og hvor slibende formuleringen er.
Stiv og plastificeret PVC
Uplastificeret PVC er det mest forskydningsfølsomme materiale på en kabelledning og løber normalt ved 2,0-2,5 med en lang, blid overgang. Et højere forhold skaber lokale hot spots, der frigiver hydrogenchlorid og efterlader brændemærker inde i en tynd isoleringsvæg. Fleksibel PVC tåler 2,5-3,0, selvom flygtige blødgøringsmidler gør foderzonen værd at se.
PE, HDPE og PP
Polyolefiner har højere smelteviskositet og renere smelteadfærd, så de accepterer 2,8-3,5 uden klage. HDPE-beklædningsskruer parrer ofte dette forhold med en dyb fødesektion og en 25:1 til 30:1 L/D, så linjen kan køre hårdt, mens smelten forbliver homogen.
XLPE og tværbindelige forbindelser
Peroxidhærdet XLPE er et særligt tilfælde. Tværbindingsmidlet er følsomt over for opholdstid og temperatur, så skruen skal bygge tryk uden at dumpe forskydningsvarme i smelten. Et forhold tæt på 2,3-3,0, en jævn overgang og stram temperaturkontrol betyder mere end rå output. Forbindelser, der allerede er tæt på præ-hærdningstærsklen, viser geler og klumper i stedet for en ren smelte.
Fyldte, flammehæmmende og halogenfrie forbindelser
Høj fyldstofbelastning øger bulkdensiteten, reducerer volumenændringen, som skruen skal skabe, og slider på samme tid. Et forhold på 2,5-3,5 kombineret med en barriere eller dispersiv blandingssektion slår blot ved at skubbe tallet højere.
Skrue-og-tønde-parring på tværs af disse familier følger et ret forudsigeligt mønster; dette guide til højeffektiv PP-, PVC- og PE-ekstrudering dækker kombinationerne mere detaljeret.
Sammenligning af typiske kabelekstruderingsskrueopsætninger
Sammenligningen nedenfor opsummerer de vinduers kabelekstruderbyggere arbejder oftest med. Behandl tallene som udgangspunkter for et tilbud snarere end universelle konstanter, fordi leverandører af stoffer reviderer formuleringer, og bulkdensiteten flytter med dem.
Typiske kompressionsforhold vinduer til almindelige kabelforbindelser; bekræfte den endelige geometri i forhold til det aktuelle sammensatte datablad før bestilling.
Hvad navnepladenummeret ikke viser
To skruer med samme angivne forhold kan ikke opføre sig ens, fordi ledningen reagerer på energi og tryk i stedet for på geometri alene. Når CR er for lav, når det faste leje kun delvist smeltet til doseringszonen, og output svinger, når usmeltede fragmenter passerer matricen. Når den er for høj, vender den samme ustabilitet tilbage fra den modsatte retning, når smeltetemperaturen og drejningsmomentet stiger.
Isoleringsvægtykkelse er den hurtigste indikator for begge problemer. Skemaet nedenfor afspejler en 65 mm PE-beklædningsskrue, der løber over en række kompressionsforhold; værdierne viser formen af effekten snarere end en specifikation for en bestemt linje.
4,2 %
CR 2.0
2,6 %
CR 2,5
1,2 %
CR 3.0
2,1 %
CR 3,5
4,8 %
CR 4,0
Tre metrikker sidder bag den kurve. Smeltetrykstabilitet kommer først: en udsving på mere end omkring en procent ved matricen viser sig som vægtykkelsesspredning. Specifik energi kommer i anden række: kompression, der udfører nyttigt smeltearbejde, holder kilowatt-timer pr. kilogram flad, mens kompression, der kun genererer forskydning, driver figuren op. Skrueslid er tredje, fordi en slidt måleflyvning stille og roligt hæver det effektive forhold over et produktionsår.
Hvor kompressionsforhold vejer mest
Hver ekstruderingsskrue har et kompressionsforhold, men antallet dominerer specifikationsbeslutninger i nogle kabelsegmenter langt mere end i andre.
- 36 % PVC isolering og beklædning
- 24 % PE og halogenfri beklædning
- 22 % XLPE strømkabelisolering
- 18 % LAN og datakabel
Mønsteret følger sammensatte følsomhed snarere end kabelvolumen. PVC tager den største andel, fordi dets forarbejdningsvindue er smalt, og et forkert forhold viser sig umiddelbart som misfarvning eller overfladefejl. PE- og halogenfri beklædning følger efter, drevet af slid og dispersion frem for varmefølsomhed. XLPE strømkabelskruer er specificeret konservativt, fordi tværbindingskemien sætter loftet. LAN og datakabel, med tynde vægge og stramme kapacitansmål, afhænger af trykstabilitet frem for alt andet.
Til XLPE- og PE-beklædningsarbejder er en skrue specificeret sammen med dens kølearrangement normalt det sikreste udgangspunkt.
 XLPE PE kabelekstruder med kølevandsbeholder Denne XLPE PE-kabelekstruder m/vandtank er konstrueret til ekstrudering og afkøling af XLPE- og PE-isolerede kabler, der integrerer en højpræcisions enkeltskrueekstruder, t... Se produkt →
Udvælgelsesarbejdsgang: Fra sammensatte data til skruerækkefølge
Seks trin gør sammensatte data til en brugbar skruespecifikation.
- Spørg leverandøren af sammensætningen om bulkdensitet, smeltetæthed, smelteflowhastighed og det anbefalede behandlingsområde. Bulk-til-smelte-densitetsforholdet sætter gulvet for et fornuftigt kompressionsforhold.
- Definer produktet før maskinen: isolering eller kappe, vægtykkelse, tolerancebånd, lederstørrelse og den linjehastighed, du har til hensigt at køre.
- Fix L/D og output først. Kompressionsforholdet følger af tilførsels- og målekanaldybderne, så beslutningen om det isoleret fremtvinger et kompromis andetsteds.
- Tjek overgangslængde og forskydningshastighed, ikke kun forholdet. Et forhold på 2,8 fordelt over en lang overgang opfører sig meget anderledes end det samme forhold koncentreret i tre flyvninger.
- Beslut om sammensætningen skal have en barriereflyvning, en Maddock-sektion eller en stiftblander; fyldte og stærkt farvede forbindelser får ofte mere ud af dispersion end ved kompression.
- Bekræft stigning, flyvebredde, kassedybde, slidtillæg og beregningsmetode på tegningen, og få det effektive kompressionsforhold på skrift.
Når skruegeometrien er fastgjort, skal resten af linjen matche den. Kølelængde, optræksspænding, akkumulatorkapacitet og opviklingshastighed følger alle af en stabil smelteydelse.
 Tråd- og kabelekstruderingslinje Funktioner 1. Tønde- og skrueimport fra Taiwan med høj ekstruderkapacitet. 2. Forskellige typer plastmateriale kunne vælge deres egen tønde og skrue. EX: PVC, PE, ... Se produkt →
Noter om slid, vedligeholdelse og overensstemmelse
En skrue er en sliddel, og dens kompressionsforhold driver. Nitrerede flyvninger mister kassedybden mod fyldte forbindelser, og når først målekanalen bliver et par tiendedele millimeter dybere, falder det effektive forhold, og smelteadfærden ændres med det. Linjer, der var stabile ved idriftsættelse, begynder at vise vægtykkelsesspredning, og årsagen er ofte skruen frem for sammensætningen.
- Mål flyvningens ydre diameter og kanaldybde ved hver årlig nedlukning, og sammenlign aflæsningerne med den originale tegning.
- Spor specifik energi pr. kilogram; en langsom opadgående tendens er et af de tidligste tegn på slid og på et skiftende kompressionsforhold.
- Hold skruetegningen, materialekvaliteten og varmebehandlingsjournalerne sammen, så en udskiftning kan tilbydes uden omkonstruktion.
- Tjek igen tøndevarmeprofilen og eventuel skruekøling, når blandingen ændres; begge kan udligne beskedne geometrigrænser uden en ny skrue.
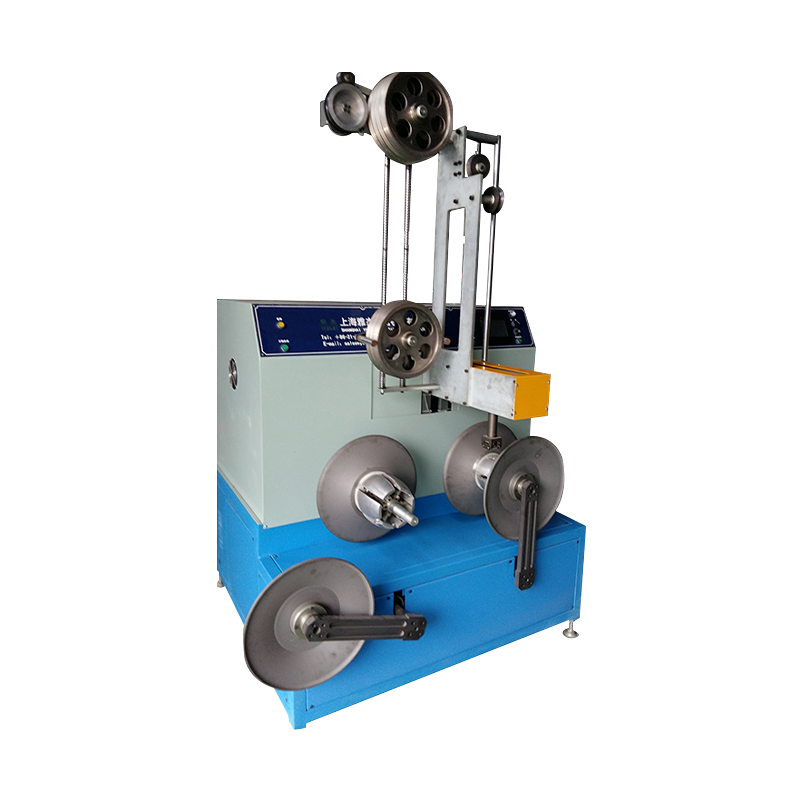
Oppetid afhænger også af bufferskrueoutput nedstrøms. Akkumulator- og dansersystemer til kontinuerlige ekstruderingslinjer hold materialet gennem rulleskift, så ekstruderen aldrig behøver at stoppe, hvilket holder smeltehistorien konsistent fra første meter til den sidste.
Kompressionsforhold er et tal, der bestemmer, hvor en skrue udfører sit smeltearbejde. Tilpas den til densitetsændringen og forskydningstolerancen af forbindelsen, hold overgangen lang nok til at smelte uden at brænde, og bekræft reelle kanalvolumener i stedet for at stole på et dybdeforhold taget fra en tegning. På en kabellinje er det normalt forskellen mellem en stabil isoleringsvæg og en uges skrot.